 2026-09-28
 20
SMT MES 的选型优先级,取决于工厂自己的约束条件。同样一套方案,在一种场景下是最优解,在另一种场景下可能是过度投资。把约束条件先排清楚,选型方向自然就明确了。
这篇不做厂商对比,只讲排序逻辑。三个约束条件:站点与产线规模、产品迭代频率、客户审厂要求。三者权重不同,对应的系统能力侧重也不同。
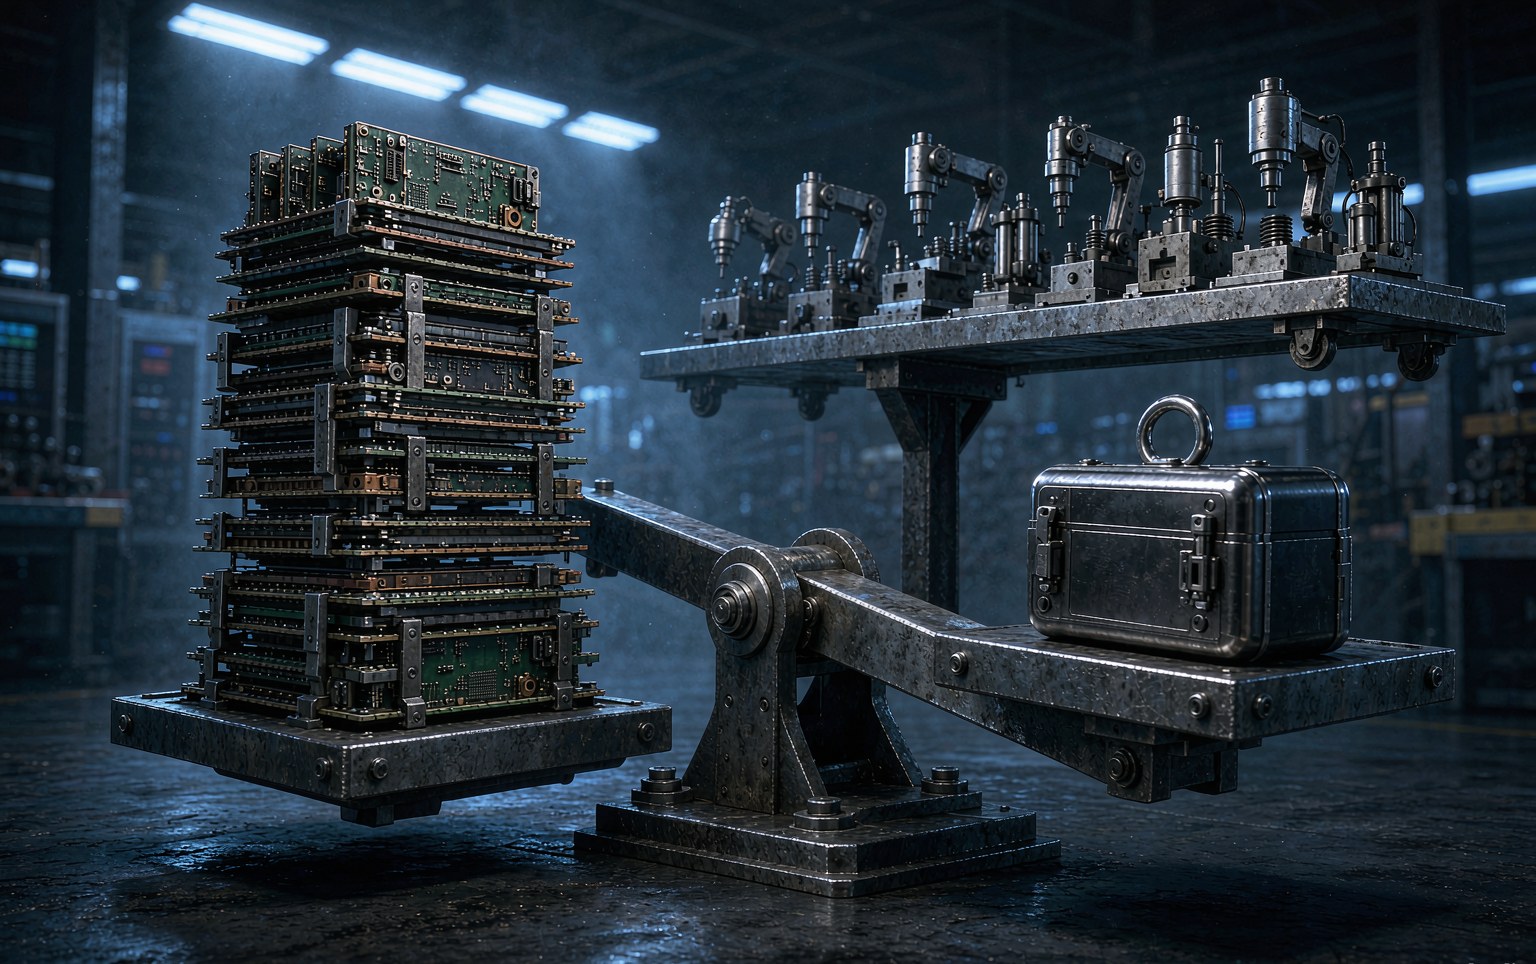
图:SMT MES 选型的三组约束条件——审厂要求、产品迭代、站点规模,权重不同方向不同
三个约束里,通常有一个是决定性的,另外两个是修正项。
如果客户有车规级或终端大厂审厂要求,审厂要求就是决定性的。这类客户通常会把物料追溯能力当作准入门槛,追溯做不到位,价格再低也没有意义。
如果产品迭代快、型号多、批量小,产品特性就是决定性的。这类场景对系统的排产与换线管理能力要求高,追溯反而相对简单。
如果站点与产线数量多,规模就是决定性的。多线多站点的场景下,系统的一致性和集中管控能力是第一位的考验。
判断方法很简单:想一下过去一年里,哪一类问题让管理层最头疼。头疼的那个,就是决定性约束。
场景一:审厂要求为主。这一场景下,能力优先级是:
SMT 与封装段的追溯如果分属两套系统,要确认两段之间的数据能否打通。部分客户的审厂会覆盖从封装到组装的整段。
场景二:产品迭代快为主。优先级是:
场景三:多线多站点为主。优先级是:
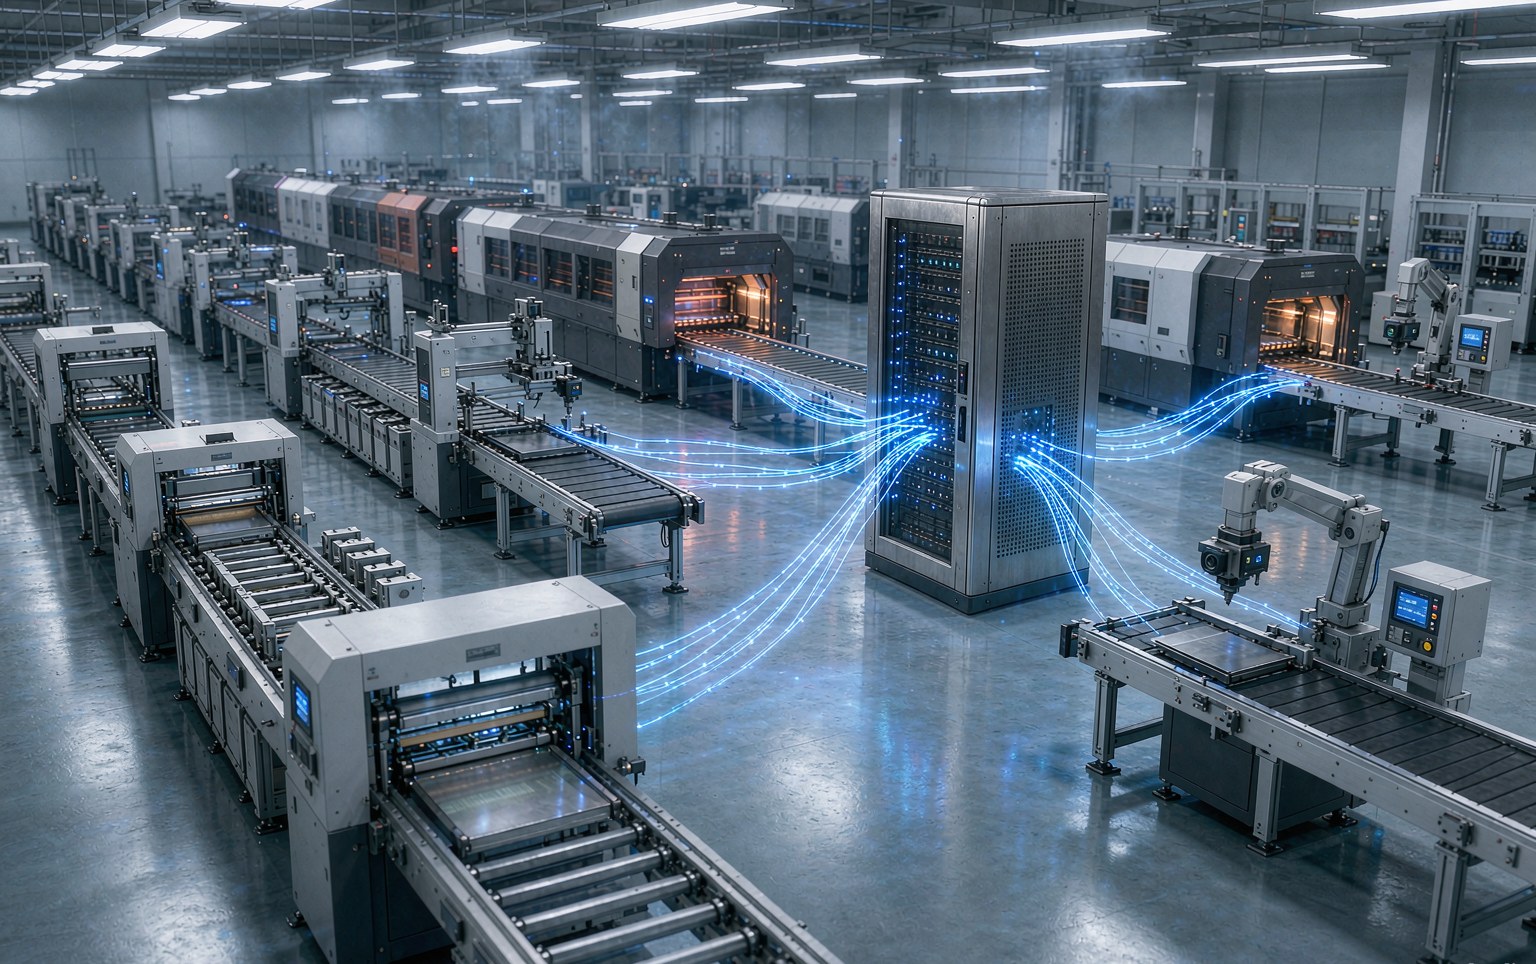
图:SMT 产线多站点集中管控——各线体数据统一汇入中央系统,口径一致才能汇总
无论哪种场景,有三项能力是必须的。
第一,设备数据采集能力。SMT 的关键设备(贴片机、回流焊、AOI、SPI、ICT)都需要采集。采集覆盖不全,追溯链条会有断点,稼动率分析也做不准。
第二,基础数据管理的规范度。物料主数据、工序定义、设备台账,这些基础数据的质量决定了系统能不能跑稳。选型时要确认系统对主数据管理的支持程度,不能全靠人工维护。
第三,异常处理机制。系统拦截之后,问题怎么流转、谁处理、多久关闭,需要有明确机制。只拦截不流转,会变成产线的负担。
SMT MES 不建议一次性铺全。
比较稳妥的节奏是先做物料防错与数据采集这一层,跑稳之后再往上做排产和管理分析。原因有两个:一是这一层见效最快,一线能直接感受到;二是这一层的数据质量是上层能力的基础。
如果近期有审厂节点,物料防错应当优先。如果当前最大的痛点是换线效率,排产能力应当优先。
投入的规模要跟产线的实际复杂度匹配。单线单站点的工厂,用完整的多站点方案是浪费;多线多站点的工厂,用轻量方案会在数据汇总环节遇到瓶颈。
SMT MES 的选型,本质上是把工厂最痛的那个约束条件找出来,然后围绕它配置能力。
三个约束条件不会同时达到最高权重。把决定性约束定位准了,另外两项作为修正,选型就不会跑偏。反过来说,如果一份方案声称三项都能完美满足,通常意味着它还没有深入理解你的实际场景。
数据来源:能力优先级依据 SMT 制程特点与制造业数字化实施通用经验整理;具体配置建议以企业实际产线条件为准。
上一篇: 半导体审厂到底查什么:从审核员视角看五类关键证据 下一篇:没有更多

基于微服务架构,研发深度智能制造执行系统—“SMES 数字化工厂” 提供MES、CIM、SFA数字化工业软件及设备集成方案

深圳 | 上海 | 无锡 | 佛山 | 青岛




 半导体晶圆制造