


 半导体晶圆制造
现状点表配置吃掉大半工期,一个型号一份点表,换设备就要重来。
益普方案
不需要点表
AI 自动识别设备数据结构并完成语义映射,即连即采,换设备不再重写配置。不是设备不能联网,是传统做法把工期和风险都留在了你这边。
不需要点表
AI 自动识别设备数据结构并完成语义映射,即连即采,换设备不再重写配置。三级兜底接入
能读协议就直连;没接口走 IO 电平外采;还不行就用屏幕抓屏读上位机画面。批量远程运维
远程批量升级与诊断,断网期间数据本地缓存,支持断点续传 5 万条,联网后自动补传。从上到下逐级降级。前一级做不到,下一级接得住——这是益普区别于单一协议网关的核心。
深度解析设备原生协议,直读寄存器与数据块,是最干净也最稳定的接入方式。
主流品牌 PLC、CNC 系统、注塑机控制器、带开放接口的仪表与单机设备。
设备没有通讯口也能采。从电气信号直接取量:开关量、脉冲计数、主轴负载电流,加装少量传感器即可还原运行状态。
老式机床、继电器控制的老旧产线、无串口且无法扩展通讯模块的设备。
厂家不开放协议时的最后一张牌。采集上位机 HDMI 画面,由图像识别读屏取值,配合键鼠反控完成自动翻页与参数下发。
半导体、SMT、走丝机等封控制器型设备。完全不触碰设备程序,原设备照常运行。
盒子本身不难做。难的是接得上、接得住,接完之后系统还得连得上。
连上设备后,引擎自己认得出数据的结构并做语义映射。点表这个环节,从流程里消失了。
只做第一层的厂商,遇到封闭设备就只能说做不了。我们三层都能往下退,所以谈判桌上很少出现"这台没法采"这句话。
盒子往上这一串都是我们的:IOT 平台、SCADA、MES、SPC、SECS/GEM、NC 程序管理。数据不出自家系统,出了问题不用在几个供应商之间来回找。
单网关 20000 点位。升级可以远程批量做,不用派人跑现场。断网期间本地存 5 万条,联网自动补上。
差异集中在算力、协议覆盖与联网方式三件事上。
小规模点位、单一协议场景,成本优先的经济选择。
全协议覆盖,支持点表导出与 AI 辅助编程,多数现场的默认选择。
AW11 全部能力 + 4G 全网通,适合无有线网络或移动式现场。
完整电气参数、接口定义与安装尺寸,请查看《YP-PLC 工业网关产品选型手册》。
下面四张照片是客户现场实拍。设备不同,接法可以不一样,但采集回来的是同一份数据。
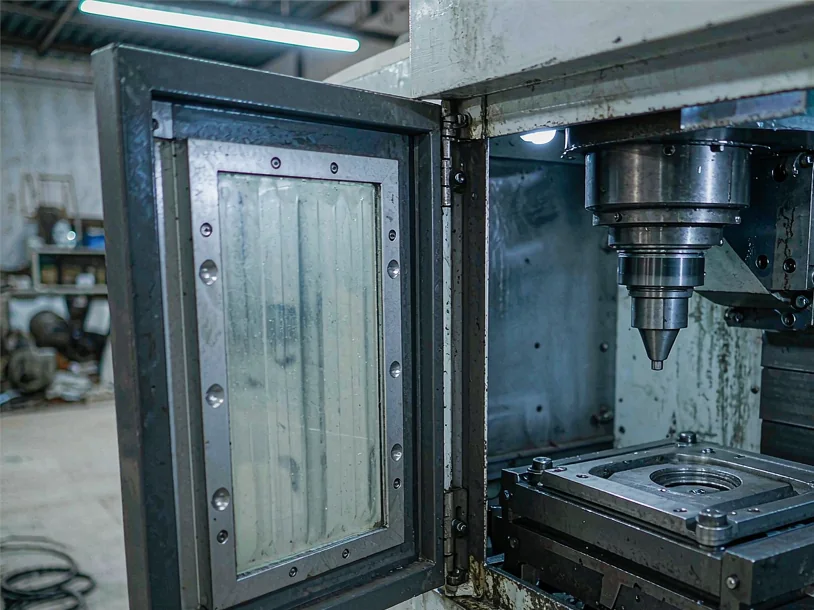
机床开着门也能采。运行状态、产量、报警、刀具寿命,本来就在控制器里,只是没人把它取出来。
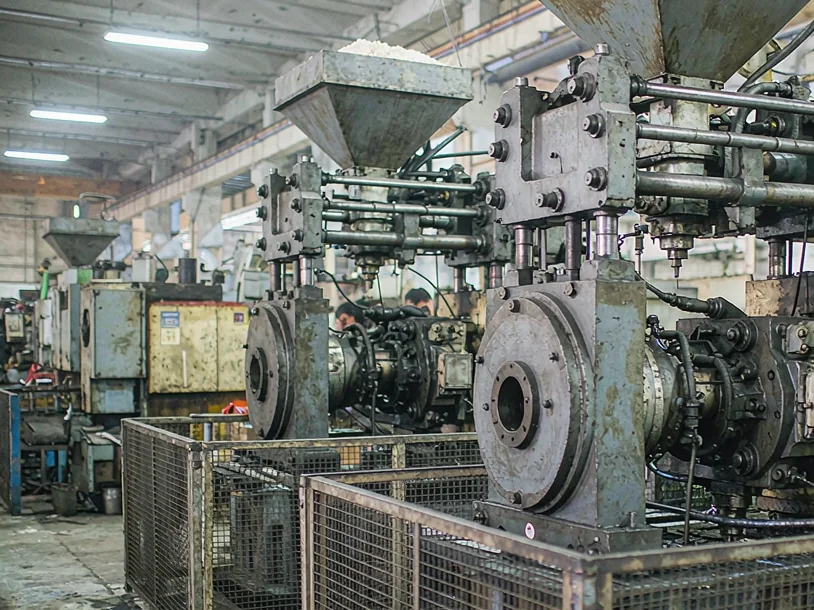
主机、模温机、干燥机挂在同一个网关下。整线工艺参数一起走,不用分头对接。
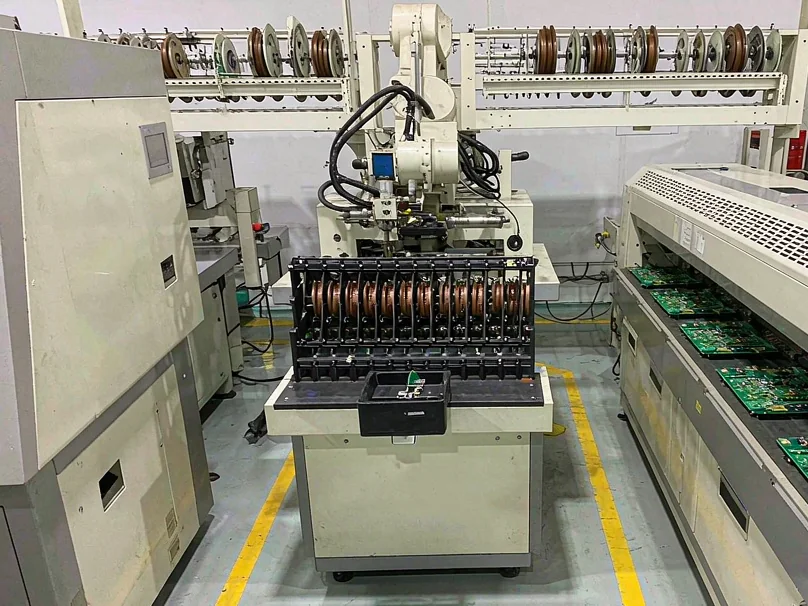
过板记录和工艺参数分两路走:一路进 SPC 看过程能力,一路进 MES 做批次追溯。
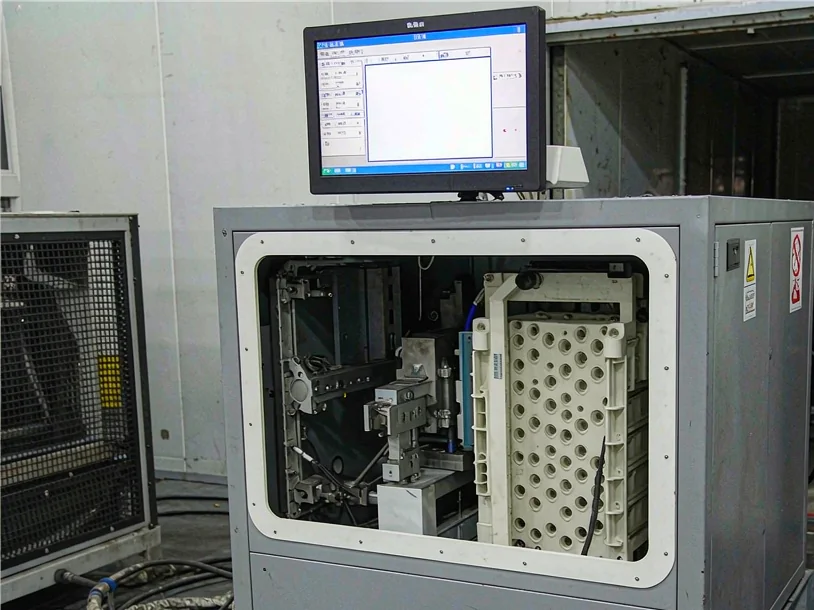
厂家不开放接口,就读它自己的屏。识别上面显示的数值,程序不动,产线不停。
把现场设备的品牌与数量告诉我们,我们出一份可落地的采集拓扑:哪台走协议、哪台走外采、 哪台需要抓屏,以及对应的型号与点位。不必先付费。

基于微服务架构,研发深度智能制造执行系统—“SMES 数字化工厂” 提供MES、CIM、SFA数字化工业软件及设备集成方案

深圳 | 上海 | 无锡 | 佛山 | 青岛


