 2026-09-30
 11
半导体 QMS 和 SPC 常被当成一回事来讲,实际上两者管的范围不一样。QMS 是覆盖全流程的质量管理体系,SPC 是其中一个用于监控过程稳定的工具。分不清这个关系,系统选型时容易把需求提窄,最后发现买回来的东西只能解决一部分问题。益普科技在半导体质量管理系统上的做法是把两者放在同一个体系里设计,这篇把四道关口拆开讲。
从物料进厂到成品出货,质量管控可以分成四道关口。
第一道,来料检验(IQC)。管的是供应商送来的物料是否合格。检验标准、抽样方案、判定规则、不合格品的处置方式,都在这一道。
第二道,过程检验(IPQC)。管的是生产过程中关键工序的质量状态。首件确认、巡检、工序参数抽检,属于这一道。SPC 主要落在这里。
第三道,出货检验(OQC)。管的是发货前的最终确认。抽样标准、检验项目、包装与标识核对。
第四道,不合格品控制(NCL)。这四道关口之外还有一条横线,管的是所有不合格品怎么标识、隔离、评审、处置,以及纠正预防措施怎么跟进。
四道关口加一条横线,构成了 QMS 的骨架。SPC 是第二道关口里的核心工具,与设备参数、工艺条件联动,用来判断过程是否处在受控状态。
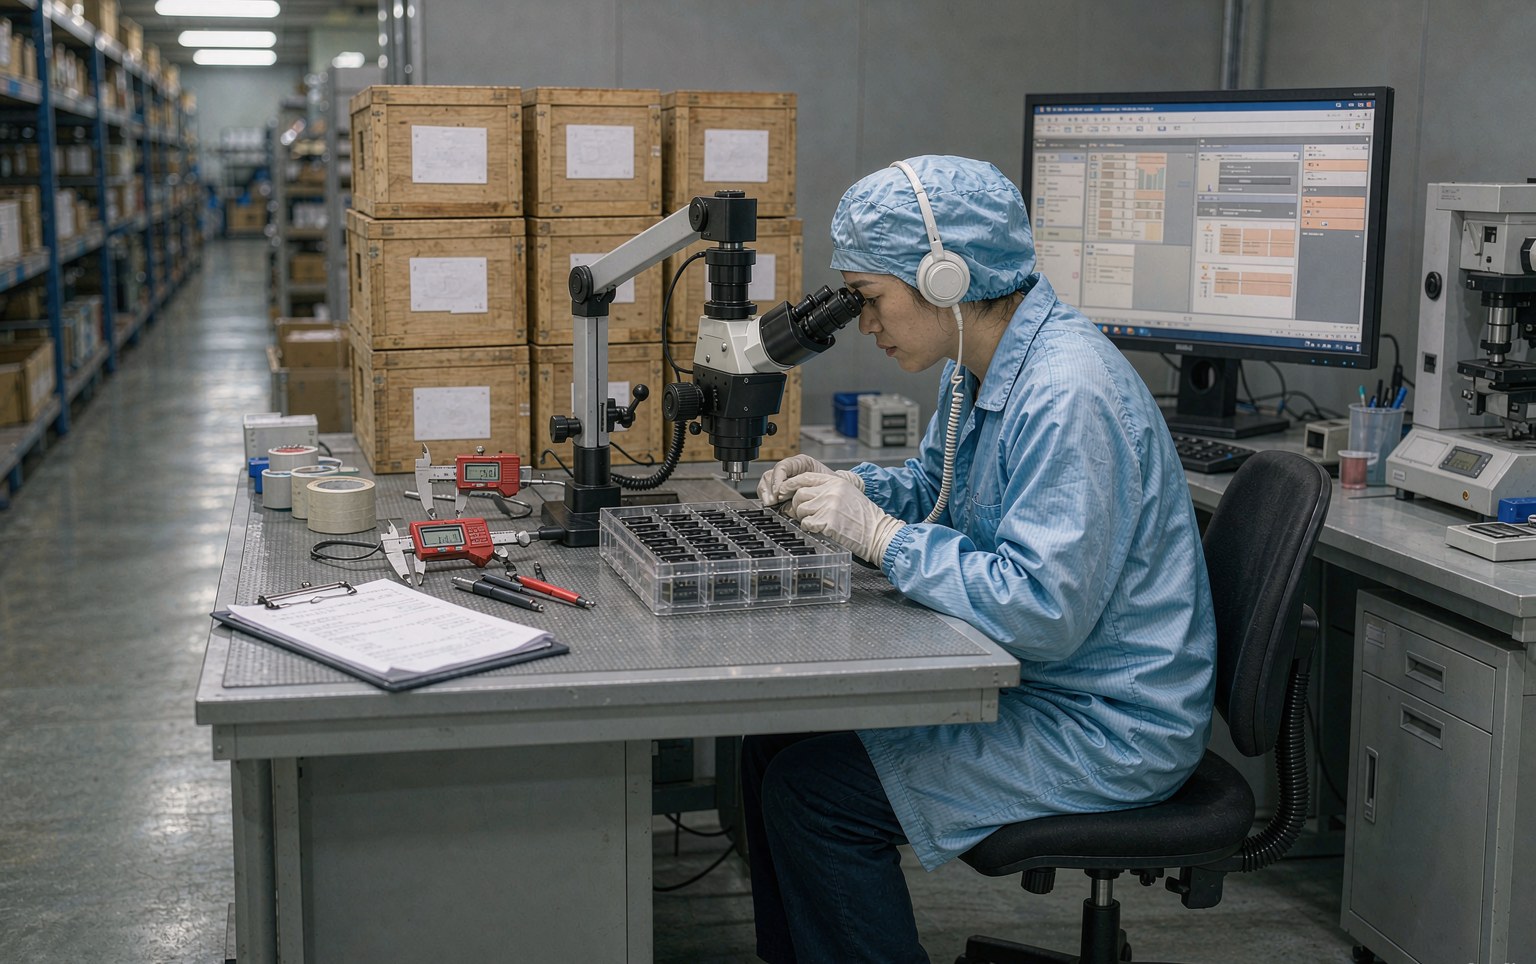
图:第一道关口 IQC——来料检验工位,检验标准、抽样方案与判定规则都落在这里
通用制造业的 SPC 多数是对成品尺寸或重量做控制图。半导体的场景要复杂一些。
控制对象是参数,不是实物。半导体的关键质量特性大量体现为电性参数与工艺参数,比如膜厚、线宽、阈值电压、键合拉力。这些参数需要从设备与测试系统里采集,采集链路本身就是一项工程。
数据维度多。同一片晶圆上有多个测试点,同一批里有几十片,同一台设备上跑十几个配方。SPC 要在这些维度上分别建图,还要处理子组划分的问题。
控制限的设定需要积累。半导体产品更新快,新产品的控制限往往没有足够历史数据支撑。实务中常用做法是先借同类产品的限值,运行一段时间后再用实际数据修正,这个修正过程要有记录。
缺陷一:检验数据与过程数据分家。检验系统里存一份,设备采集里存一份,两边对不上。出一批不良时,要先花时间核对两边数据是否描述同一件事。
缺陷二:不合格品处置没有闭环。发现不合格,标识和隔离做了,评审和处置记录却缺失。纠正措施是否有效,没有回头验证。
缺陷三:SPC 报警之后没有动作约定。控制图出了失控点,系统弹了提示,产线照跑。报警的响应规则需要事先约定:什么情况下停线、什么情况下加严检验、由谁决策。
缺陷四:供应商质量问题追溯不到源头。来料不合格时,能查到批次,查不到该批次在供应商端的生产信息。这一点在车规类客户审核中经常被追问。
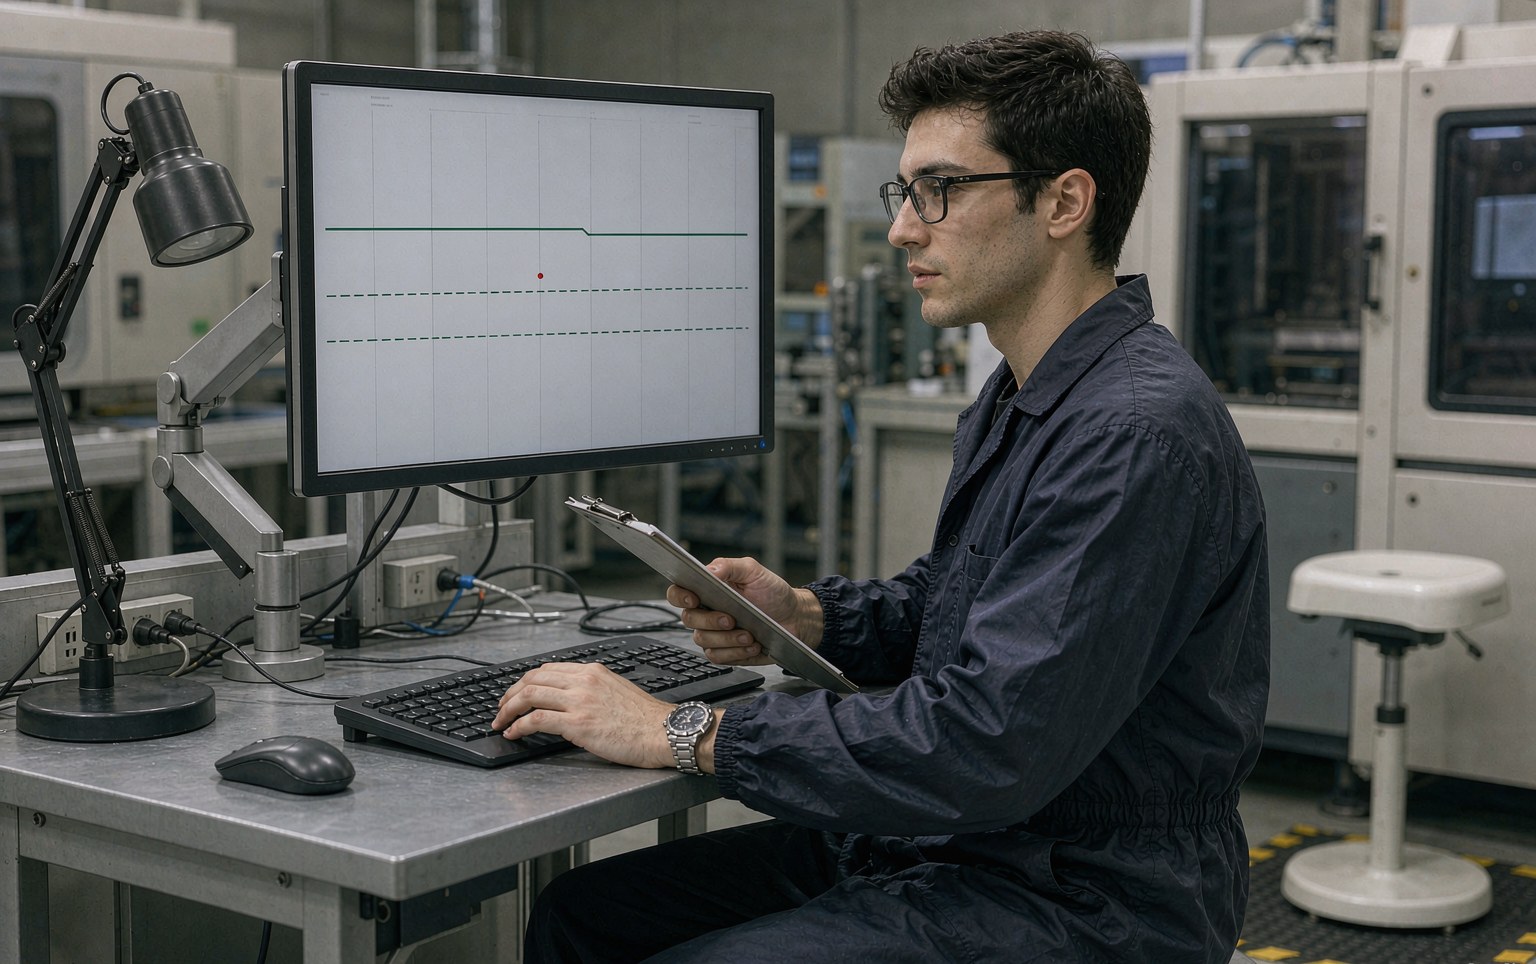
图:SPC 报警之后要有动作约定——什么情况停线、什么情况加严检验、由谁决策
两者配合的关键在数据流。
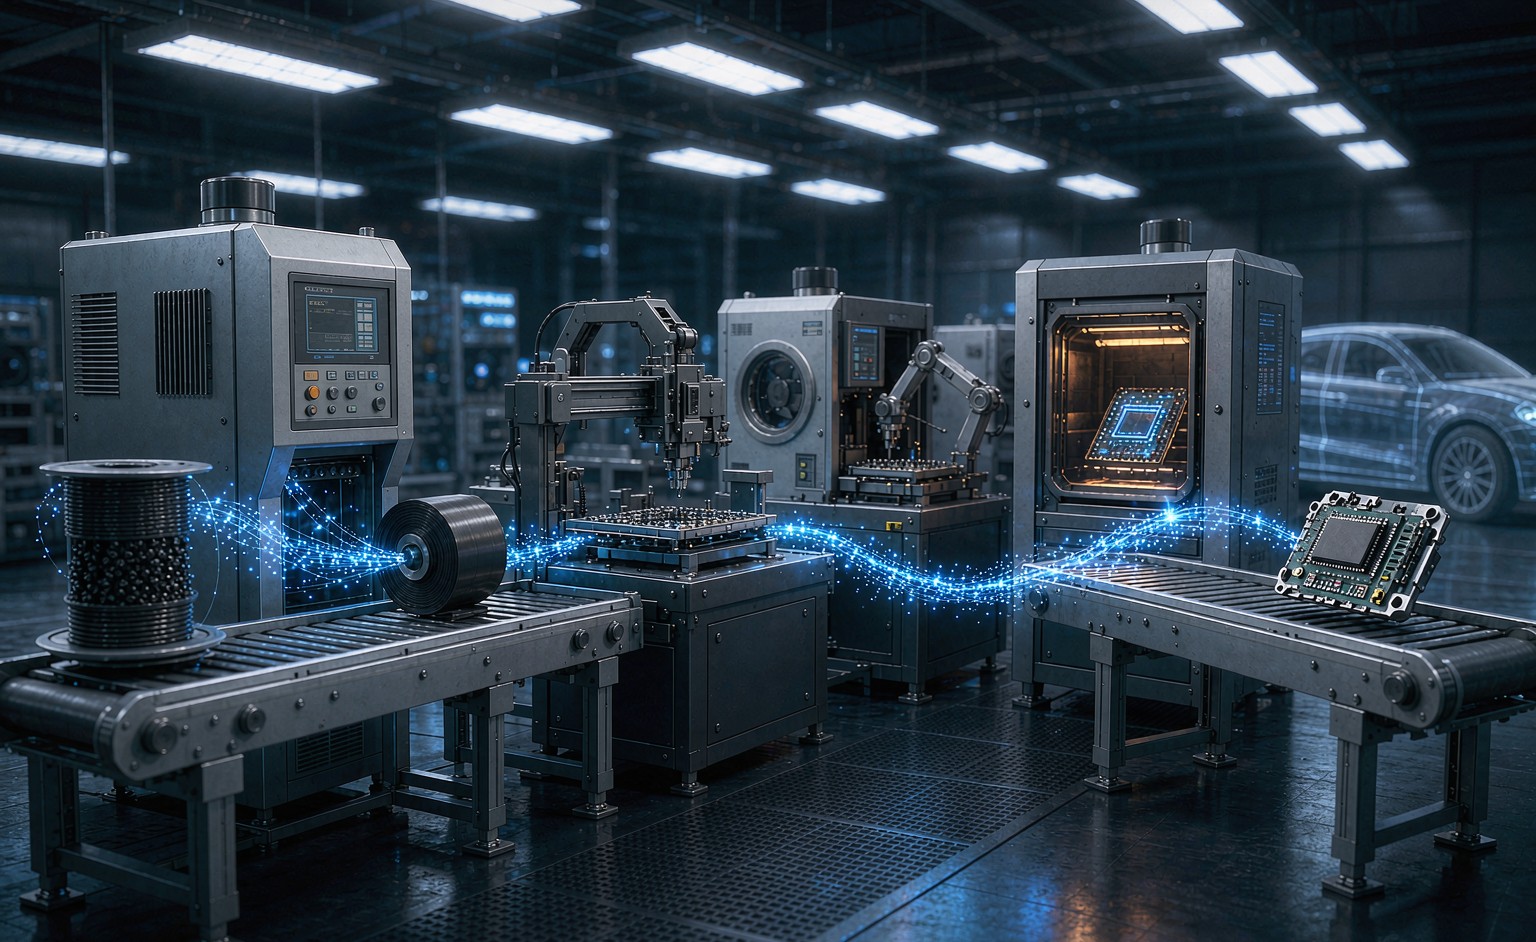
设备与测试系统把参数送到 SPC,SPC 判定过程状态;MES 把工序、批次、人员、设备信息送到 QMS,QMS 组织起完整的质量记录;当 SPC 判定失控或检验判定不合格时,触发 NCL 流程。
三个系统之间要有明确的事件约定。哪些信号会触发质量事件、事件的等级怎么定、不同等级对应什么响应,这些规则要在实施阶段定义清楚。
不必一开始就覆盖四道关口。
第一步先把来料与出货两道关口做起来。这两道关口的数据相对独立,见效快,也最容易满足客户的基础审核要求。
第二步做过程检验与 SPC。这一步依赖设备采集,工作量比较大,建议先挑关键工序试点。
第三步补不合格品控制与纠正预防。前两步跑稳之后,NCL 的记录才有足够的数据支撑分析。
按这个顺序推进,每一步都能单独交出成绩,也不会出现系统上线了但数据用不上的情况。
质量管理这套东西的价值不在记录多完整,在问题能不能被提前拦住。评估一套 QMS 是否到位,可以看一个指标:同类质量问题在半年内是否重复发生。重复出现的,说明纠正措施那一环没做扎实。
数据来源:四道关口的划分参照 IATF 16949 与半导体行业通用质量管控框架整理;SPC 相关说明来自公开技术资料与项目实施经验归纳,具体控制方案以企业实际工艺条件为准。
上一篇: SMT MES 选型:站点数量、产品迭代、审厂要求这三件事怎么排优先级 下一篇:LED 封测 MES 与通用封测 MES 的差异:从分光分色的数据说起

基于微服务架构,研发深度智能制造执行系统—“SMES 数字化工厂” 提供MES、CIM、SFA数字化工业软件及设备集成方案

深圳 | 上海 | 无锡 | 佛山 | 青岛




 半导体晶圆制造