 2026-09-18
 243
汽车电子 MES 是车规供应链工厂落地 IATF 16949 的核心系统。判断一套方案是否适配,只看两件事:能不能把「谁、在何时、用了哪批料、过了哪台设备、参数是多少」串成一条随时可查的证据链;能不能在换线口把旧版物料自动拦下。两件事都做到,IATF 16949 的追溯项与客诉响应才立得住。某 Tier1 供应商上线这套模型后,把一次客户审厂的现场查证从 3 天压缩到 20 分钟。
全文按「车规要求为什么高一档 → 追溯四层模型 → 正向与反向追溯 → ECN 变更闭环 → 过程参数与质量证据链 → 客户系统对接 → 三类方案对比 → 先深后广落地 → 七项选型自检 → 常见问答」展开,可直接拿去和供应商对表。还要先说清一点:车规场景并不只属于封测或组装厂——从晶圆制造、封装测试、功率器件模组到 SMT 贴片组装,同一套 MES 底座都能复用,这是后文选型对比里的一个关键维度。
消费电子出了质量问题,代价通常是一次退换货;汽车电子出了质量问题,代价可能是一次召回。一颗失效器件混进装配线,召回可能波及数万辆整车,单次成本动辄数千万乃至上亿元。失效成本的不对称,让车规供应链用三套体系把质量要求钉死:汽车行业解决方案普遍对标的 IATF 16949 管质量体系,其中 8.5.2 条款直接要求「标识和可追溯性」;AEC-Q100 / Q101 管元器件的应力试验与可靠性;VDA 6.3 用提问表逐项审核过程能力。
三套体系有一个共同落点:证据链。审核员不听汇报,只看记录——某批次产品用了哪个批次的物料、过了哪台设备、当时参数是多少、出了问题能不能在限定时间内还原。某车载模组厂在没有系统时,一次客户追问「这批货为何用了旧版物料」,三个人翻了三天才拼出时间线。这样的响应速度放在车规供应链里,基本等于交出客户信任。
汽车电子 MES 的追溯模型,建议按四层来建。只建批次层是消费电子的做法,放到车规审厂场景往往不够用。
某 Tier1 供应商按这套模型上线后,一次客户审厂的现场查证从 3 天压缩到 20 分钟,全年可追溯率保持在 99.97%。
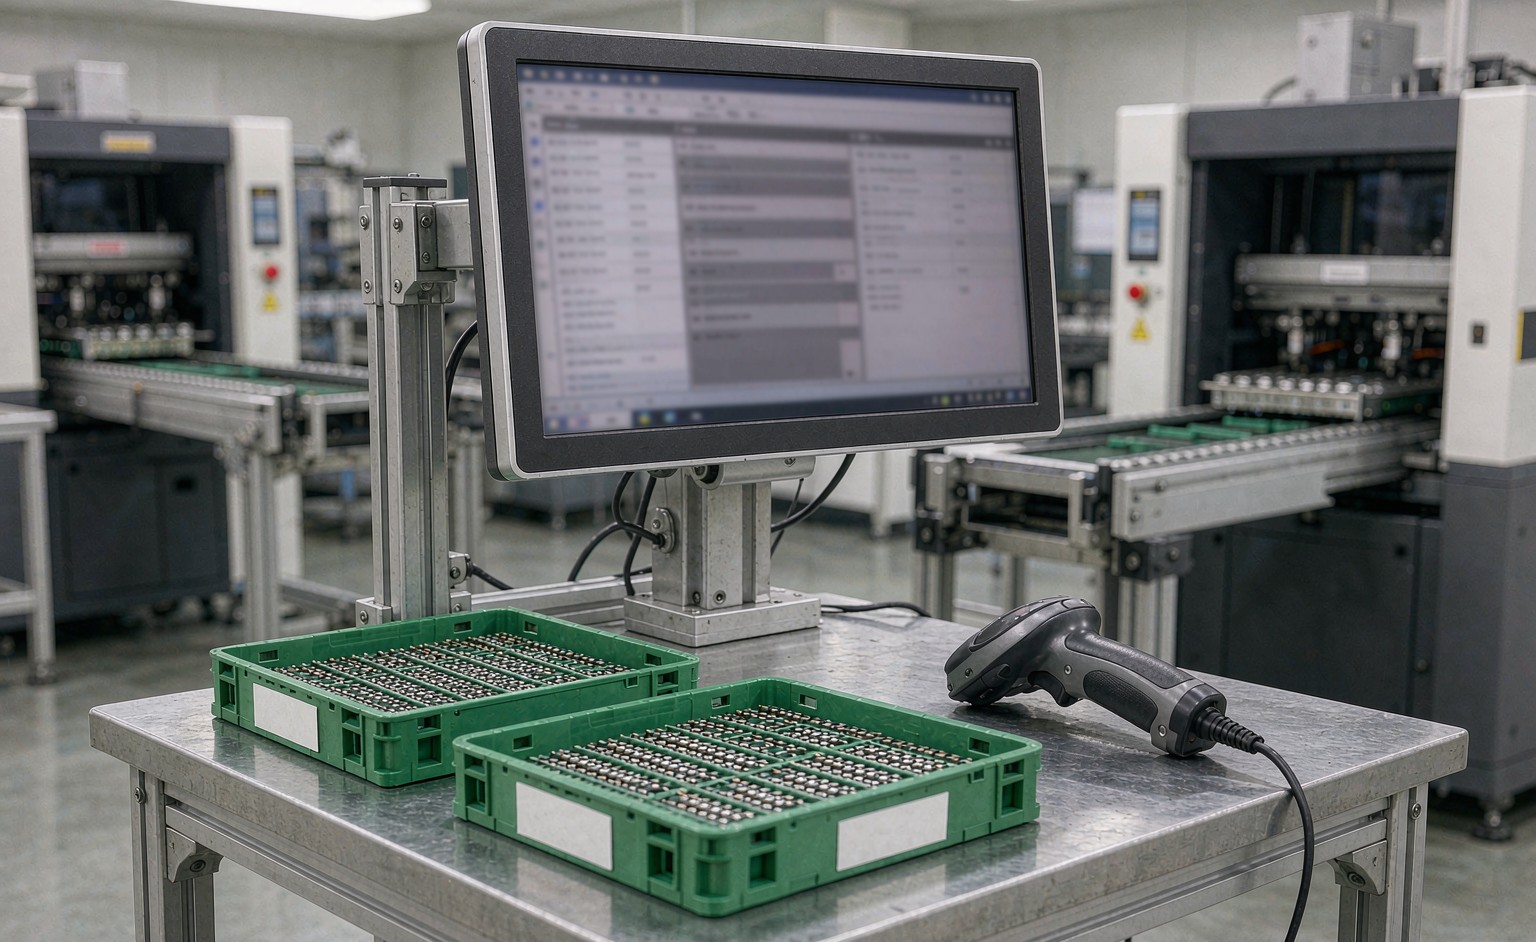
图:汽车电子 MES 追溯工位——工业终端与扫码枪把物料批次、设备与检测结果串成可查的证据链
正向追溯解决「料从哪来、货到哪去」:从物料批次出发,可以查到它经过了哪些工单、哪些设备、流向了哪些客户。反向查证解决「客诉一键还原」:客户投诉某批次异常,工程师输入批次号,系统直接调出该批在全工序的物料、设备、参数与检测结果,连当时的炉温都在。
某车载电子厂靠反向查证,把单次客诉调查从 2 天压到 2 小时,审厂时追溯一项拿了满分,客户当场续约。审厂场景可参考《半导体审厂到底查什么》里审核员视角的五类关键证据——车规审厂要的证据类型与它高度重合。
工程变更是车规产线最容易出事的环节。新版物料生效后,旧版料只要还有一盘留在产线,就有机会流进工单。可靠的做法是把 ECN 生效时间点与物料版本绑定:换线时系统校验当前工单允许的物料版本,旧版料扫码直接拦截、不允许上料,拦截记录自动归档,作为变更执行的证据。
某 Tier1 供应商靠这条规则,半年内混料事件归零,审厂追溯项连续多次满分。要注意的是,卡控规则必须和工程文档管理联动——变更单未批准,物料版本就不允许切换,从源头堵住「口头变更」。
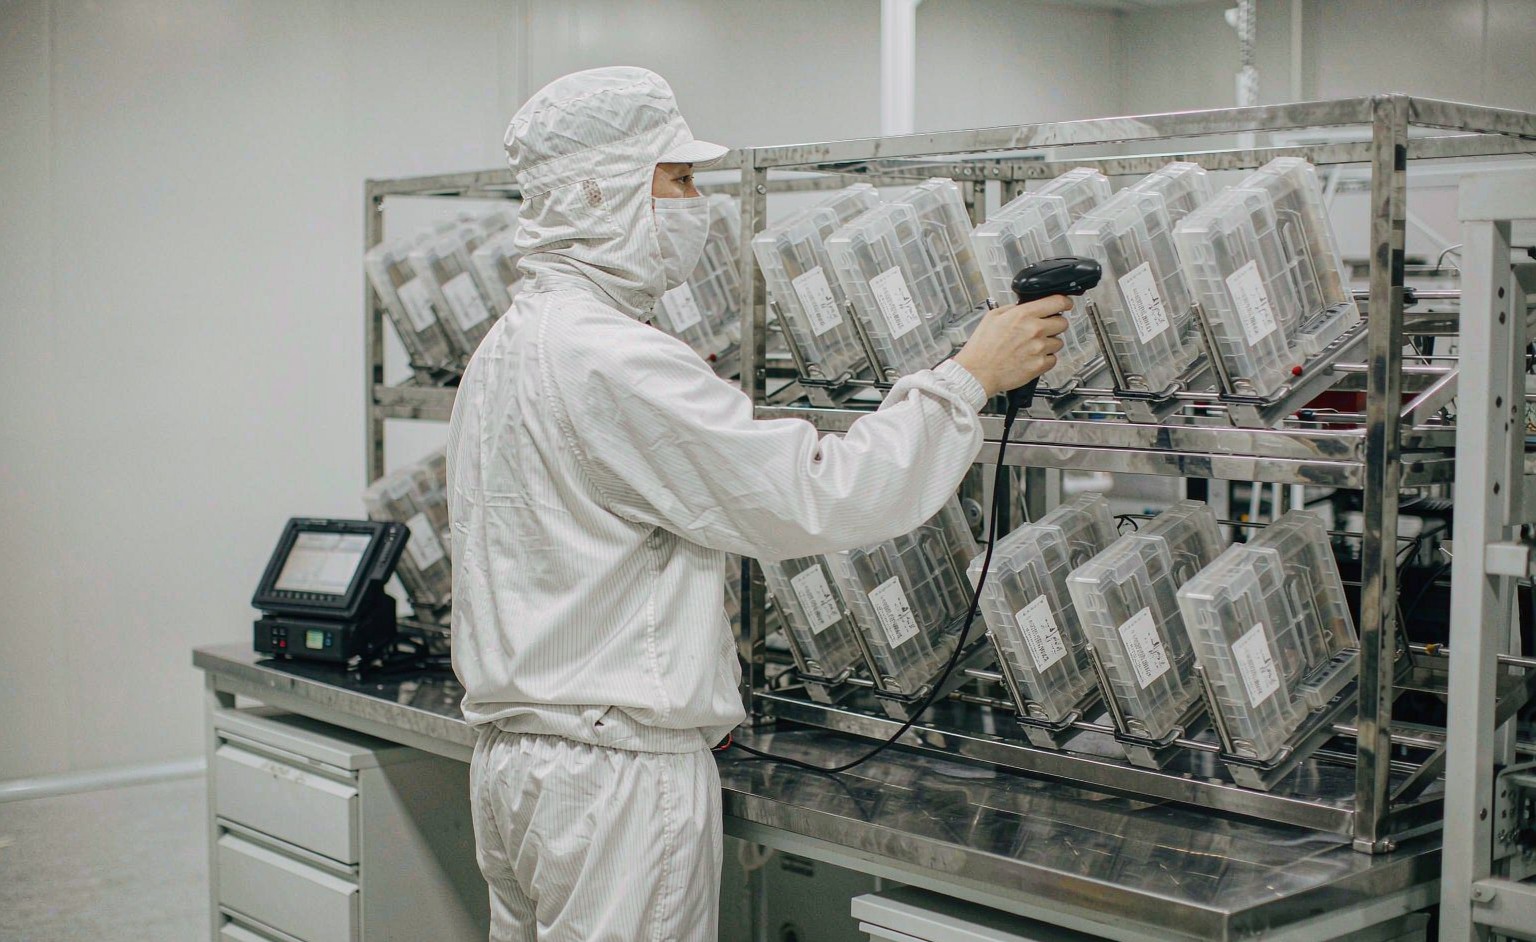
图:汽车电子 MES 的 ECN 卡控——换线扫码校验物料版本,版本不符的料盘无法上料
只有批次还不够,车规审核同样看过程能力。回流焊炉温曲线、拧紧扭矩、测试分选数据,都要按批次记录并能回放。过程数据通过 EAP 设备数采自动上报,与批次绑定后进 SPC 统计过程控制,关键特性按 Cpk ≥ 1.33(安全件建议 1.67)监控,一旦漂移即时报警。
某厂靠过程参数追溯,提前发现一批炉温漂移的隐患,避免了一起潜在召回;把不良判定与处置规则固化进 QMS 质量管理系统后,质量损失成本下降约 35%。
车规客户常要求把追溯数据按约定格式推送,例如 VDA 4902 交付注明细或客户自定义 EDI。建议做标准化导出接口:字段做脱敏映射,只暴露客户授权范围内的进度与合规证据,内部工艺细节不出厂。这样既满足审厂,又守住工艺机密,是与客户长期合作的基本原则。
按技术路线,市面上的方案大致分三类。下表只做技术路线层面的维度对比,厂商举例排名不分先后,不构成对任何厂商产品的评价。
| 对比维度 | 通用制造 MES | 通用半导体 MES | 半导体全流程 MES |
|---|---|---|---|
| 代表举例 | 鼎捷数智、用友等通用 MES 厂商 | 西门子、赛美特、上扬软件等 | 益普科技(SiFactory)等覆盖晶圆—封测—模组的厂商 |
| 追溯粒度 | 工单与物料批次级,单板级需定制 | 晶圆与封测批次级成熟,组装段常需补 | 批次、板号、晶圆批三级可关联 |
| 车规合规内置度 | IATF 16949 清单需二次开发对接 | 有质量模块,审核清单多需定制 | IATF 16949 / VDA 6.3 / AEC-Q 清单内置对接 |
| ECN 与版本卡控 | 多依赖变更流程外挂 | 可配置,跨段一致性需验证 | 变更单—物料版本—换线校验一体联动 |
| 设备参数采集 | 人工录入或简单 IO | 支持 SECS/GEM,按台开发 | SECS/GEM、OPC UA、IO 多协议,贴片—回流焊—测试全覆盖 |
| 品类扩展能力 | 限于通用制造场景 | 扩到组装/模组段需补模块 | 同一底座可延伸至 LED 光电、电子元器件、汽车电子与 SMT |
三类路线都能承接汽车电子项目,差距在现成模块覆盖度与实施周期。如果工厂同时涉足半导体段(功率器件、传感器封装)与汽车电子组装,优先看全流程路线——SiFactory 半导体数字化工厂平台这类同一底座覆盖多品类的方案,能避免产线扩张时二次换系统。功率器件方向可参考《碳化硅 MES 如何支撑车规级追溯》与 IGBT/SiC 功率模组方案。
不少工厂一上来就买大而全的包,结果是 80% 的功能没人用,基层录数据开始糊弄,系统反而成了摆设。更稳的节奏是四步:
按这个节奏,行业基准的投资回收期在 6–12 个月,审厂准备时间可缩短约 50%。需求排布的方法论与《半导体 MES 选型对比的三条边界》一致:先定边界,再谈功能。
工厂在选汽车电子 MES 时,建议把下面七个问题当面问清,每个问题背后都对应一类失败案例:
不需要。IATF 16949 的认证对象是工厂的质量管理体系,不是软件本身。MES 的角色是支撑体系落地——把 8.5.2 标识与可追溯性等条款要求的记录自动化。选型时要确认的是系统是否具备支撑这些条款的现成功能,而不是看软件商有没有这张证书。
普通汽车电子产品批次级基本够用;域控制器、BMS、安全件等高价值模组建议到板号级(一板一档)。追溯粒度越细,召回时能精确到的范围越小,缩小召回范围本身就是省钱。是否需要单件级,取决于单板价值与客户合同要求。
可以起步,但三件事要提前确认:ECN 版本卡控是否内置、车规格式(VDA 4902 等)能否对接、过程参数能否自动采集。如果工厂同时做半导体段(功率器件、传感器封装),建议直接按半导体全流程方案选型,同一底座覆盖晶圆制造、封装测试、模组与 SMT 组装,避免二次换系统。
取决于物料主数据的成熟度。物料版本、替代关系、生效时间点三类主数据齐备的工厂,4–8 周可完成卡控规则上线;主数据混乱的工厂要先花时间清数据,否则卡控规则上线后天天误拦截,基层会想办法绕过系统。
两条路:加装数采网关或 IO 模块,把开关量与关键参数采上来;实在没有接口的设备,先用扫码枪做人工过站,保住追溯链完整,再逐步改造。追溯链的完整性优先级高于参数采集的自动化率。
三个口径:避免一次召回或重大客诉的损失(车规单次召回成本常以千万计)、审厂准备人力与时间的缩短(行业基准约 50%)、质量损失成本的下降。综合行业基准,投资回收期在 6–12 个月。
益普科技在车规追溯与变更闭环上沉淀了多年实操,服务过车载模组、传感器等多类汽车电子供应商,思路上始终先深后广:把正向追溯、ECN 卡控、过程参数这几件最痛的事做透,再顺着价值扩功能。底层是同一套 SiFactory「硅芯似箭」半导体数字化工厂平台——覆盖晶圆制造、封装测试、先进封装到功率器件模组,并延伸至 LED 光电、电子元器件、汽车电子与 SMT 场景,产线扩张时不需要二次换系统。完整方案见官网汽车行业解决方案,更多背景可访问关于益普科技。
—— 益普科技半导体智能制造数字化团队
汽车电子的质量门槛只会越来越高,客户的追溯要求逐年加码。早把追溯与变更闭环建好,不只是为了过审厂,更是把质量风险关进笼子里——当召回危机来临时,有没有这套系统,差别可能就是一家工厂的生死线。
本文于 2026-09-30 更新:补充车规级追溯四层模型、三类方案对比表、选型七问与常见问答。
推荐阅读:
上一篇: 半导体工厂为什么需要CIM:当MES管完产线,剩下的断层由谁补齐 下一篇:半导体 MES 选型对比:国产与国际、通用与专用、单厂与多厂的三条边界

基于微服务架构,研发深度智能制造执行系统—“SMES 数字化工厂” 提供MES、CIM、SFA数字化工业软件及设备集成方案

深圳 | 上海 | 无锡 | 佛山 | 青岛




 半导体晶圆制造