益普产品线 MES@SiFactory EAP@SiFactory QMS 质量管理 SPC 统计过程控制 DataBot 数据机器人
益普科技 · SiFactory 产品中心

半导体
SPC
统计过程控制 Semiconductor Statistical Process Control
生产波动看得见
质量异常控得住
面向半导体及通用制造业的实时质量监控中枢

用控制图实时盯住减薄划片、装片、键合、塑封、终测等工序的关键工艺参数,在缺陷产生前报警——并直接联动 MES 锁批,让预警变成动作。

★ 第一王牌 异常不止「报警」—— 联动 MES 自动锁批 Hold / 锁机 Lockdown,把预警变成控制
实时监控波动即时可视
智能预警异常分级报警
闭环管控联动自动处置
看 SPC 核心能力
SPC 实时控制图看板 · X̄-RMONITORING
UCL CL LCL 异常点 UCL CL LCL 异常点
连续监控工序数据,波动一旦超出控制限立即预警 —— 问题在发生时就被看见。控制限由工序数据自身算出,不是拍脑袋定的。
向下滚动
一分钟看懂

什么是 SPC?生产线的"健康监测仪"

用统计方法,盯住每一道工序的波动。

SPC(Statistical Process Control,统计过程控制)是一种基于统计学的实时过程监控方法。它不管最终产品合不合格,只管工序本身有没有跑偏——像健康监测仪一样,在"生病"之前就发现指标异常,而不是等到最终检验。

它真正解决的,是把正常波动与异常波动分开:前者源于随机因素,可以接受;后者来自设备故障、材料批次、操作差异等特殊原因,必须立刻干预。

区分正常 / 异常波动 波动初期就干预 预防成本替代损失成本 数据驱动决策
车间人员手持平板查看质量管理实时数据
给工序装上"体检仪",在波动跑偏之前就把它拉回来
同一个问题决定 SPC 的价值:你希望在产线尾部挑出不良品,还是在第一个异常点出现时就停下?高风险高价值过程(汽车安全件、医疗植入物)、过程不稳定、追求零缺陷(六西格玛 / 精益)、客户强制认证(IATF 16949、AS9100)——这四类场景尤其需要。
半导体专属

半导体 SPC 到底管控哪些参数?

半导体 SPC 与通用制造业 SPC 的差别不在算法,在监控对象。真正需要上控制图的,是那些波动会直接传导成缺陷的参数。下面按封测产线顺序拆六道工序,前道光刻留作对照。

01
只看会传导成缺陷的参数 参数数以千计,全监控等于没监控
02
六道工序各有必看项 光刻看 CD,键合看拉力,塑封看空洞
03
报警可不可信,看控制限 按「产品 × 工序 × 机台」分层建,不混算

点击任一工序,聚焦该工序的必看参数与建议控制图

光刻

CD 线宽 · 套刻精度 Overlay · 曝光剂量

另含焦距、显影温度(RDL / UBM 同用)

最易漏机台间 CD 漂移,单台在控但整体偏移

建议图X̄-R(子组 3–5 片)

Photo · 前道

减薄划片

减薄厚度 · TTV · 崩边率

另含划片道宽度、刀痕深度、刀轮磨损

最易漏换刀后不重算控制限,崩边悄悄爬升

建议图X̄-R(子组 5 片)

Grinding / Dicing

装片

贴装偏移 · 空洞率 · 推力 Die Shear

另含胶量、固化温度曲线、顶针高度

最易漏只测首件推力,批量空洞到塑封后才爆

建议图X̄-S + 空洞率 p 图

Die Attach

键合

弧高 · 焊球直径 · 拉力 Wire Pull

另含球剪切力、鱼尾长度、超声功率

最易漏按机台混算,一台偏低就整线误报

建议图按机台分层 X̄-R

Wire Bond

塑封

空洞率 · 翘曲 Warpage · 填充不满

另含模温、注胶压力、溢料

最易漏翘曲随吸湿变化,不分层就看不出

建议图X̄-S(片内多点)

Molding

终测

测试良率 · Bin 分布 · 连续不良数

另含重测率、测试项 Cpk

最易漏只看总良率,单个 Bin 异常被平均掉

建议图p/u 图 + SYL/SBL

Final Test
纠错成本 低 → 高 参数漂移 拉力 · 空洞率 · 减薄厚度 控制图在这里报警 · 成本最低,货还没做坏 工序偏移 工艺窗口被推出中心 缺陷产生 空洞 · 崩边 · 拉力不足 良率损失 整批报废或降级 终检在这里才发现 · 成本最高,已全部做完
参数传导路径:越往后走,纠错成本越高

把拦截点从最右边挪到最左边

参数漂移、工序偏移、缺陷产生、良率损失——四步走完才被终检发现,那时整批已经做完。控制图盯的是第一步:参数刚跑偏就报警,这时货还没做坏。

参数阶段报警缺陷之前拦截不等终检
这 6 张卡的重点在"最易漏"那一行:半导体 SPC 做失败,多半不是没上系统,而是控制限算错了——把不同机台、不同刀/模/胶批次、不同产品混在一张图里,限天然不合理,于是天天报警,最后所有人把报警关掉。行业通行做法:按「产品 × 工序 × 机台」分层建限,换刀、换模、换胶、保养后重算,而不是沿用旧限。
闭环管控

SPC 超标了,MES 怎么自动拦批次?

控制图报警只是开始。报警之后如果还要靠人跑去找批次、发邮件、等签字,等到拦住的时候,那批货往往已经到测试了。益普的做法是把报警直接变成动作,三步闭环:

系统按规则生成异常处理单(OCAP),带上触发的参数、命中的判异规则与责任工序,直接指派到对应工程师。不用谁去截图、整理、发邮件。

在制批次在下一站被拦下,不流入下道工序;需要停机检查的,同步锁机 Lockdown。扣留范围按判定规则配置,不必因为一次报警把所有在制批一起冻住。

判定结果、处置措施与审核记录一并写入异常处理记录,形成从「参数异常」到「批次处置」的可追溯链路。客户或审核问起,直接调记录,不用翻邮件。

判异 控制图命中规则 生成 OCAP 带参数与责任工序 下一站拦截 货还没到下一站,就已经停住了 分析判定 根因 · 处置措施 放行 / 返工 判定结果回写 留痕 可追溯链路 报警到这里才真正变成动作 —— 中间任何一个环节靠人跑,第三个节点就守不住
这三步的价值在于:SPC 不再是一张挂在办公室的看板,而是产线上真正会停货的闸门。质量部门也从"事后统计"变成"事中拦截"。
SPC 核心能力

SPC 五大模块,覆盖质量管控全流程

从规则定义到异常处理,五大模块环环相扣,形成"事前—事中—事后"的完整闭环。

系统配置

自定义控制节点、检测项、判异规则与算法定义。

CONFIG

数据采集

多源接入,数据自动流进来,不靠人工誊抄。

COLLECT

结果展示

实时分析图、历史查询对比、统计报表一键生成。

DISPLAY

异常报警

声音 / 弹窗 / 颜色分级提醒,区分预警与严重报警。

ALARM

异常处理

异常记录追踪、措施审核,异常处置自动流转到生产侧。

HANDLE
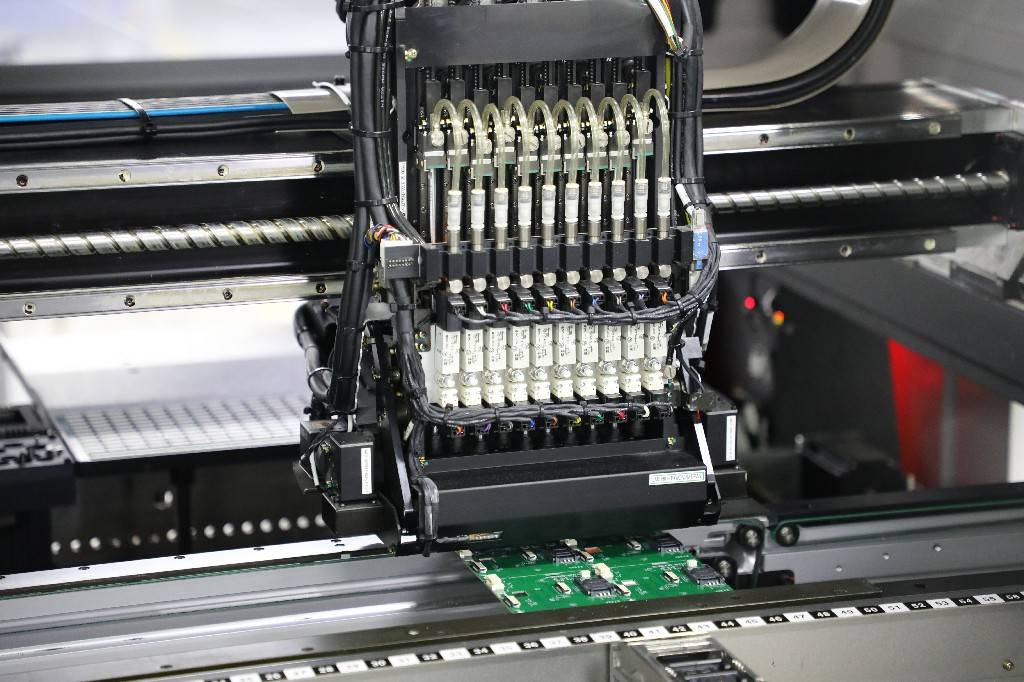
生产与量测设备实拍,用于说明设备数据直采
对接设备与量测硬件,数据自动流进来,不靠人工誊抄

数据自己跑进来,异常自己冒出来

四种数据入口——设备直采、监控文件解析、XLS 模板导入、EAP 参数接入——加上量测硬件集成,数据不靠人工誊抄。规则一旦设定,系统自动判定、自动分级,质量人员不必再守着表格逐条核对。

权限分级管理 量测硬件集成 用户与角色设置 异常处理需审核留痕
SPC 核心工具

SPC 靠什么判断异常?控制图与过程能力

通过控制图区分普通原因与特殊原因变异,结合 CPK / PPK 量化过程能力,让质量决策有据可依、减少主观判断。

X̄-R 控制图 —— 均值与极差CONTROL CHART
UCL CL LCL 123 456 789 101112 131415 161718 异常 · 触发报警 UCL CL LCL 123 456 789 10 异常 · 触发报警
控制限 UCL / LCL 工序均值 失控点
CPK / PPK —— 过程能力分析CAPABILITY
LSL USL μ 均值 规格内分布 LSL USL μ 均值 规格内分布
规格限 LSL / USL 过程分布 CPK ≥ 1.33 视为过程能力充足
X̄-R均值-极差
X̄-S均值-标准差
I-MR单值-移动极差
P不良率
U单位缺陷
C缺陷数
nP不合格品数
七种控制图全覆盖:X̄-R 均值-极差 · X̄-S 均值-标准差 · I-MR 单值-移动极差 · P 不良率 · U 单位缺陷 · C 缺陷数 · nP 不合格品数。连续型数据用前三张,计件、计点数据用后四张。

SPC 术语速查

看供应商是不是真的在做 SPC,问这几个词就够。

控制图把工序数据按时序画出来,用控制限判断波动是正常还是异常。
判异准则一组判定规则(点超出控制限、连续 7 点同侧等),命中任一条即报警。
中心线 CL工序基准水平,通常取样本均值;UCL / LCL = CL ± 3σ。
子组同一时间窗内连续抽取的一组样本,控制图按子组打点,不按单件。
OCAP异常处置计划(Out of Control Action Plan)——报警之后,谁在多久内做什么。
差异化

为什么选益普 SPC

SPC 有没有用,取决于它能不能改变产线上的动作 —— 这是我们的答案。

★ 第一王牌

1报警之后自动停机
不是自动发邮件

判异触发即联动 MES 锁批 / 锁机,在制批次在下一站就被拦下。多数 SPC 工具停在"通知"这一步。

2数据从量测设备
直接进

与量测、生产设备高度集成,数据在源头就进了系统,不靠人工录入,不受誊抄与补录影响。

3长在 SiFactory
同一套数据底座上

与 MES / QMS / EAP 共用同一套数据,不新增一个需要单独维护的系统。

SPC × MES 实时控制闭环

异常一旦判定,系统直接联动 MES 执行处置 —— 而不是发一封邮件,等人来处理。
量测 / 生产设备 实时数据采集 SPC 实时监控 控制图判定 · CPK/PPK 异常判定 分级报警 · 通知 MES 自动处置 锁批 Hold · 锁机 Lockdown 工艺调整 参数修正 数据回流 · 持续改进
① 量测 / 生产设备实时数据采集
② SPC 实时监控控制图判定 · CPK/PPK
③ 异常判定分级报警 · 通知
④ MES 自动处置锁批 Hold · 锁机 Lockdown
⑤ 工艺调整参数修正
↺ 数据回流 · 持续改进
想知道 SPC 在你们的产线上怎么跑? 留一句话,我们把与你行业相近的实施做法整理给你。
索取 SPC 方案资料
信任与生态

凭什么相信这套 SPC

资质由政府与行业主管部门评定,团队与产品线可被逐项核验。

国家 AA 级智能制造供应商国家工信部
参编国家标准《工业企业信息化和工业化融合评估规范》国家标准委
中国工业互联网应用优秀解决方案国家工信部
中小企业数字化转型十大案例国家工信部
广东省智能制造生态合作伙伴广东省工信厅
工业互联网资源池 A 类供应商广东省工信厅
工业互联网扶持培育企业深圳市工信局
深圳市专精特新企业 · 国家级高新技术企业连续通过复审
团队与自研

源自 ST 意法半导体 / 华为系创始人,以及 IBM / 比亚迪 / 金蝶骨干团队;对标国际一线产品,核心技术自主研发,面向制造业长期深耕。

客户价值

SPC 给企业带来的改变

从"救火式质量"走向"预防式质量",改变的是质量成本结构,而不只是多了一张报表。

作业人员对电路板进行外观检验
把问题拦在发生那一刻,而不是留在最后一道检验

质量成本

从"出了问题再返工"到问题发生前预防,减少不良与返工损耗。改变的是成本结构,不是报表数量。

交付与放行

批次有据可放,异常有据可查。放行不再靠个人判断,减少卡批,也减少错放。

客户与审核

质量数据体系化留存,客户审核、体系认证时有据可调;对供应商的质量绩效,也能用同一套口径衡量。

适用行业

适用行业:从晶圆制造到 SMT 组装

半导体晶圆制造与封测对精度与追溯的要求最严 —— 我们在那里把 SPC 打磨到极致,这套能力同样适用于更广泛的制造业质量管控,而不限于电子行业。

半导体晶圆制造工艺流程示意
晶圆制造WAFER FAB
洁净车间内作业人员进行封装测试工序操作
封装测试PACKAGE & TEST
功率器件晶圆表面结构特写
功率器件 / IGBTPOWER MODULE
LED 灯珠封装元件特写
LED 灯珠封装LED PACKAGING
印制电路板与电子元器件特写
电子 / 分立元器件ELECTRONICS
电子制造产线上作业人员进行设备操作
电子制造 / SMT 组装ELECTRONICS MFG
另覆盖:传统封装 · CP 中测 · FT 测试与烧录 · 先进封装 · IPM 模组 · 半导体材料 · 新能源 —— 以上为代表性场景展示,其余场景可在演示时按你的工序逐项对照。
关于行业案例:受客户保密约定约束,本页不展示客户名称与产线数据。如需了解与你所在行业相近的实施细节,可在预约演示时由我方按行业对口提供。
常见问题

关于 SPC,选型前你可能想先问这些

一定要先上 MES 才能用 SPC 吗?
不必。SPC 可以独立部署使用;已有 MES 或 EAP 的,可以进一步打通数据,让异常处置自动完成。
CPK 到多少才算合格?
CPK ≥ 1.33 视为过程能力充足,对应约 4σ 水平、合格率 ≥ 99.38%;1.0 ≤ CPK < 1.33 属于能力勉强、需要改进;CPK < 1.0 则能力不足、存在较高不合格风险。PPK 衡量非稳定状态下的实际性能,一般以 ≥ 1.67 为优秀。
部署周期大概多久?
取决于产线规模、设备接口数量与检测项定义范围。通常建议先选一条产线或一类关键工序做小范围试点,验证采集与判异规则后再铺开;具体周期由实施团队现场评估。
数据安全怎么保障?
支持本地化部署,数据留在企业内网;按角色划分可查看与可操作范围;异常处理需记录与审核,形成可追溯链路。
落地路径

SPC 落地路径:从一条产线开始,三步跑通

1选线挑一条产线先跑起来:接入数据、设好监控项与报警分级。
2验证用真实数据跑一轮,核对系统判定与现场判断是否一致,再校准规则。
3铺开规则与流程确认后,逐步扩展到其他产线与工序,形成统一质量口径。

用 SPC,让质量开始用数据说话

预约演示,获取适配你产线的 SPC 落地方案

邮箱 mes@szyipu.com | 服务热线 400-800-9710

相关产品

Related Products