 2026-09-15
 366
碳化硅 MES 是面向 SiC 功率器件(晶圆—封测—模组)的制造执行系统,它和只覆盖单一工序段的 MES 的分水岭只有一句话:能不能把阈值电压、导通电阻这类工艺参数,与晶圆批次、封装批次、模组序列号串成一条可当场验证的链条。车规客户按 IATF 16949 与 VDA 6.3 审厂时,要求任何一批次都能在数分钟内拉出完整质量证据链;做不到这一点,参数记得再全也只是台账。值得注意的是,这类全流程能力并不限于 SiC——同一套 MES 底座也能覆盖晶圆制造、封装测试、LED 光电、电子元器件与汽车电子等场景。
本文按「三道坎 → 五项能力 → 三类路线 → 落地四步 → 量化结果 → 选型七问 → 常见问答」的顺序拆解,方便直接对照自家产线自检。
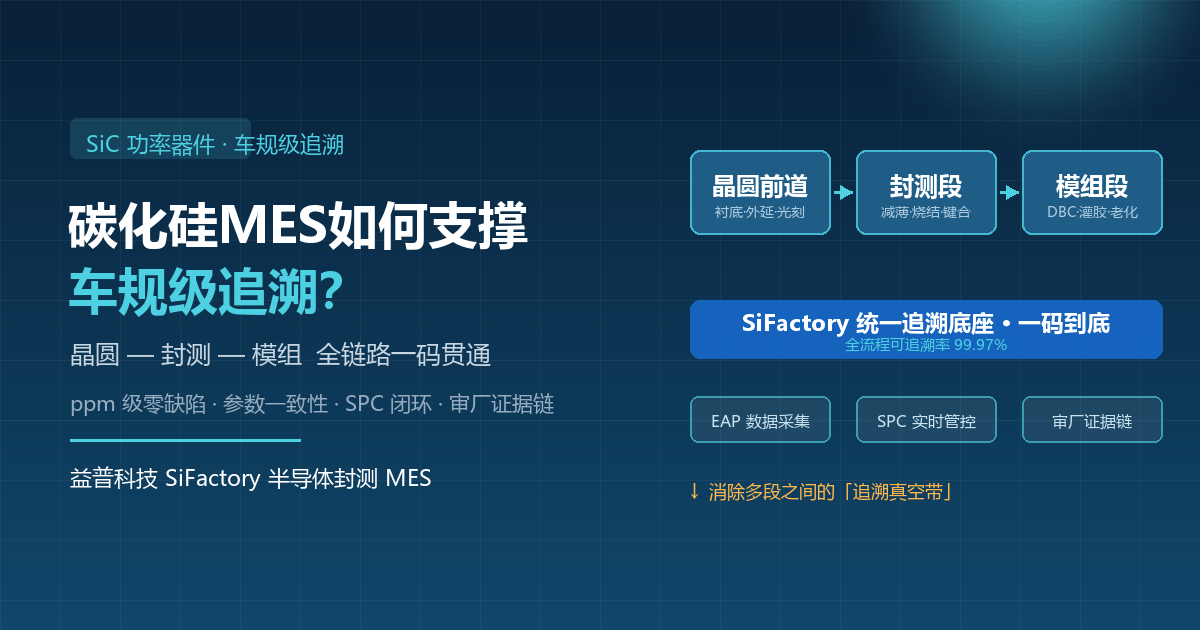
图:碳化硅 MES 的追溯链路——从 SiC 晶圆到封测段再到功率模组,一颗模组要能被一码贯通
碳化硅器件对缺陷的敏感度高于传统硅基器件,车规级应用更要求 ppm 级零缺陷。某 SiC 功率器件企业在上量前,真实卡在三处。
第一坎,参数一致性被低估。 碳化硅材料的晶格缺陷与栅氧可靠性对工艺波动极敏感,同一批次器件的阈值电压(Vth)、导通电阻(Ron)稍有漂移,就可能整批降级。靠人工记录加抽检,追不到「哪台设备、哪段工艺、哪批原材料」引发的偏移。AEC-Q101 对分立器件的温度循环、高温反偏(HTRB)、高温高湿反偏(H3TRB)等应力试验都有明确要求,这些试验数据的可追溯性,最终都要落回到工艺参数上。
第二坎,多段工艺之间存在追溯真空带。 一颗 SiC 功率模组要经历晶圆前道,封测段(减薄、划片、烧结、键合、塑封、测试分选),再到模组段(DBC 基板、烧结、灌封)三段。三段往往分属不同系统甚至不同厂区,数据一旦断链,出了问题只能凭经验猜。
第三坎,车规审厂资料无法在线化。 IATF 16949 明确要求建立标识与可追溯性体系,VDA 6.3 的过程审核会按提问表逐项索取证据。该企业原先的质量记录散落在 Excel 与纸质表单里,一次审厂准备要抽调 3 个人忙 2 周。
碳化硅 MES 的能力清单,本质是把「车规级追溯」拆成可交付的工程模块。对照只覆盖单一工序段的 MES,差异集中在下面五项。
能力一,跨段统一追溯底座。 把晶圆前道、封测段、模组段三段数据归集到同一平台,用 Strip Mapping(条带级映射)把 wafer 上的器件位置与封装后的每一颗器件对应起来。只管单一工序段的系统解决不了跨段断链,这是功率器件特有的问题。
能力二,键合与烧结工艺参数自动采集。 通过 EAP 设备自动化模块,用 SECS/GEM、OPC UA、IO 等多协议把烧结炉、键合机、测试分选机统一接入,工艺参数实时上报,不再依赖人工抄表。
能力三,关键参数的统计过程管控。 用 QMS 质量管理系统叠加 SPC,对阈值电压、导通电阻等关键参数做全流程管控,异常自动预警。PPAP 与 SPC 场景下,关键特性通常要求 Cpk ≥ 1.33,安全与法规相关特性常收到 1.67——这些数字要在系统里随时算得出来,而不是月底补算。
能力四,审厂证据链在线化。 AuditMaster(审厂大师包)直接对接 IATF 16949、VDA 6.3、AEC-Q 审核清单,把质量记录从「表单」变成「随时可查的数据证据链」。
能力五,模组级序列号与基板级关联。 DBC 基板批次、灌封批次与模组序列号双向可查,客户投诉某一台车上的模组时,能反向定位到基板、芯片批次与当时的烧结曲线。
| 能力项 | 仅覆盖单一工序段的 MES 常见做法 | 半导体全流程 MES 应达到 |
|---|---|---|
| 批次模型 | 覆盖晶圆段与封测段,模组段常需另接一套系统 | 晶圆—封测—模组同一追溯底座,一段断链即报警 |
| 参数采集 | 支持 SECS/GEM,具体设备接入需逐台开发 | SECS/GEM、OPC UA、IO 多协议,烧结与键合参数自动上报 |
| 参数一致性 | 有 SPC 模块,控制限与子组划分需自行配置 | QMS 与 SPC 内置功率器件参数模型,异常自动预警 |
| 审厂支持 | 有质量模块,审核清单多需二次开发 | 内置 IATF 16949 / VDA 6.3 / AEC-Q 清单对接 |
| 追溯深度 | 到批次层 | 到条带与单颗器件层,模组序列号可反查 |
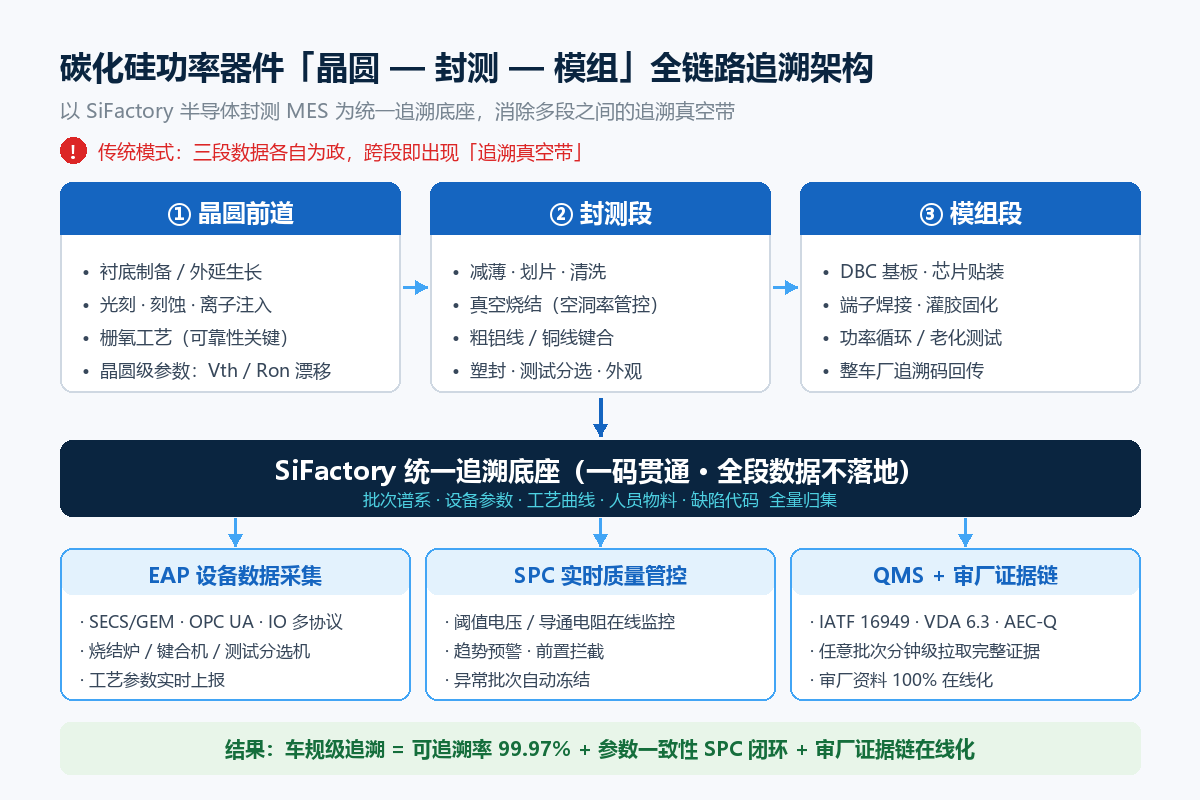
图:碳化硅 MES 的全链路追溯架构——三段工序归集到同一追溯底座,才能消掉功率器件的追溯真空带
选型时最容易踩的坑,是把「通用 MES」当成「能管半导体的 MES」。按技术路线,市面上的方案大致分三类,适配场景差别明显。
| 技术路线 | 适配场景 | 关键差异 |
|---|---|---|
| 通用 MES(离散制造为主) | 工序少、无需跨段追溯的通用制造与电子组装场景 | 按工单与物料建模,功率器件的工艺参数与跨段关联需大量二次开发 |
| 半导体单段 MES | 以晶圆段或封测段为主、模组段独立管理的产线 | 批次与设备模型成熟,模组段与审厂清单常需补模块 |
| 半导体全流程 MES | 车规级 SiC 器件,需跨晶圆—封测—模组追溯;同一平台可延伸至 LED 光电、电子元器件、汽车电子等场景 | 跨段追溯底座、功率器件参数模型、审厂清单为现成模块 |
需要说明的是,三类路线的厂商都能承接 SiC 项目,真正的差距在现成模块的覆盖度与实施周期:跨段追溯与审厂清单若不在产品里,就得在项目里开发,周期和风险都要重新算。想看清国际通用方案与国产全流程方案的边界,可以参考这篇对比:半导体 MES 选型对比的三条边界。
碳化硅 MES 的落地顺序,比功能清单更重要。按下面四步推进,风险最小。
第一步,先立统一追溯底座。 把晶圆、封测、模组三段的批次与序列号关系定义清楚,确定条带级映射规则。这一步做错,后面全部返工。
第二步,打通设备接口。 按设备重要度排序,优先接入烧结炉、键合机与测试分选机;分选数据量最大,必须走自动采集,人工录入在量产阶段跑不动。
第三步,把 QMS 与 SPC 挂上去。 先用关键参数跑控制图,把报警响应规则约定清楚——什么情况停线、什么情况加严检验、由谁决策。
第四步,接入审厂清单。 按 IATF 16949 与 VDA 6.3 的提问表逐项核对数据是否可调取,把「临时找资料」变成「随时可出证据」。
该案例企业以 SiFactory「硅芯似箭」半导体数字化工厂平台为底座,叠加 EAP、QMS 与 AuditMaster 搭建碳化硅 MES 体系,上线后交出的结果如下。
• 全流程可追溯率达到 99.97%,ppm 级缺陷可精确回溯到设备、批次与工艺段;
• 质量损失成本下降 35%,靠的是 SPC 前置拦截而非事后返工;
• 质量记录全部在线化,审厂准备时间缩短 50%,一次通过车规级客户审核;
• MES 与 EAP 协同达到智能工厂 Auto Level-1,关键参数实现大数据全流程管控。
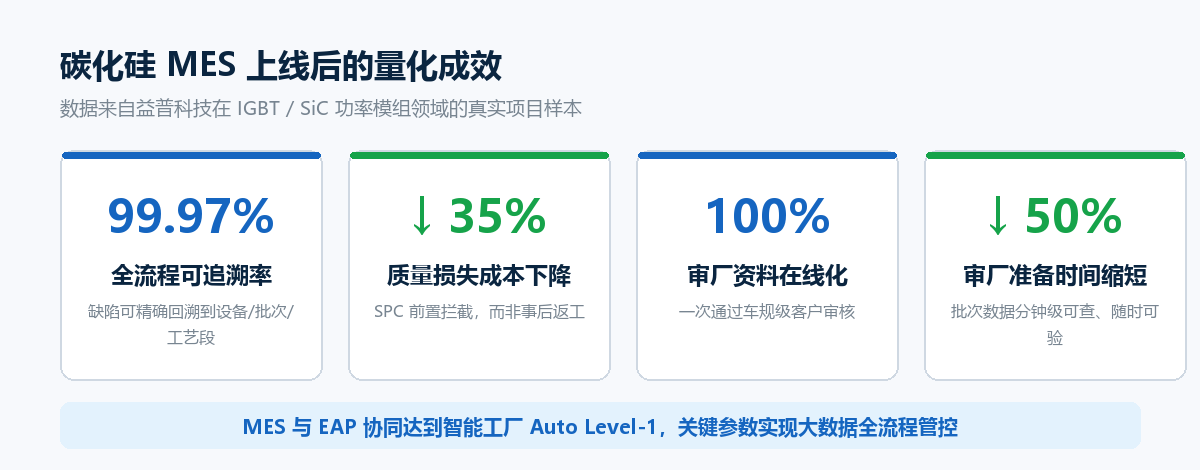
图:碳化硅 MES 的量化成效——可追溯率 99.97%、质量损失成本下降 35%、审厂准备时间缩短 50%
同口径下可交叉验证的还有一组数据:某车规级功率器件客户导入 SiFactory 后,良率提升 5.69%、人均产能提升 23.29%,投资回收期控制在 6–12 个月(2025 实测,客户脱敏)。益普科技在半导体制造领域已服务 200+ 客户、交付 310+ 工厂,设备联网规模 5W+ 台,持有软著及专利 100+ 项,是工信部 AA 级智能制造供应商。
拿下面七个问题问供应商,基本能判断一套碳化硅 MES 能不能扛住车规审厂。
问题一:批次模型是否支持跨晶圆—封测—模组三段? 判断标准是能否演示一次跨段追溯,而不只是给架构图。
问题二:烧结与键合参数是自动采集还是手工录入? 判断标准是看接口协议清单与实际接入过的设备型号。
问题三:追溯精度到批次还是到单颗器件? 车规级项目要求到条带与单颗器件层,只到批次层的方案要慎重。
问题四:SPC 的控制限与子组划分能不能自己配? 不同产品的控制限不同,需支持按产品、按设备分别配置。
问题五:审厂清单是现成模块还是要二次开发? 直接决定项目周期与后期维护成本。
问题六:异常报警之后的动作规则由谁定义? 系统要能配置停线、加严检验、通知对象,而不是只弹提示。
问题七:有没有 SiC 或 IGBT 功率器件的实际项目? SiC 与 IGBT 电性参数模型的积累程度,直接决定上线后要补多少坑。可参考 IGBT/SiC 功率模组方案 的模块清单对照。
碳化硅器件对缺陷的敏感度远高于传统硅基器件,车规级更要求 ppm 级零缺陷。碳化硅材料的晶格缺陷、栅氧可靠性对工艺波动极敏感,同一批次器件的阈值电压、导通电阻稍有漂移就可能整批降级,因此追溯要精确到每一道工艺参数,而不只是记录批次。
一颗 SiC 功率模组要经历晶圆前道、封测(减薄、划片、烧结、键合、塑封、测试分选),再到模组段(DBC 基板、烧结、灌封)。三段工艺往往分属不同系统甚至不同厂区,数据一旦断链,出了问题只能凭经验猜,这段断链区就是追溯真空带。解法是把三段放进同一个追溯底座。
三条硬指标:一是可追溯率,案例企业达到 99.97%,ppm 级缺陷可精确回溯到设备、批次与工艺段;二是参数一致性,需通过 QMS 叠加 SPC 对阈值电压、导通电阻等关键参数做全流程统计过程管控;三是审厂资料在线化,能按 IATF 16949 与 VDA 6.3 的提问表随时调取证据。
案例企业以 SiFactory 半导体数字化工厂平台为底座,叠加 EAP(多协议设备接入与工艺参数实时上报)、QMS 与 SPC(关键参数统计过程管控与异常预警)、AuditMaster 审厂大师包(对接 IATF 16949、VDA 6.3、AEC-Q 审核清单)。是否需要全部叠加,取决于产线阶段与客户审核要求。
案例企业原先质量记录散在 Excel 与纸质表单里,一次审厂准备要抽调 3 个人忙 2 周;上线后质量记录全部在线化,审厂准备时间缩短 50%,并一次通过车规级客户审核。省下的时间主要来自「不必再人工汇总证据」。
建议在送样与认证阶段就把追溯底座立起来。AEC-Q101 认证与车规客户审核都会回看历史批次数据,量产后补建追溯,往往面临早期批次数据缺失、无法补齐的问题。可以先上追溯与设备采集两块,QMS 与审厂清单随后接入。
碳化硅 MES 的价值,从来不只是把生产「记下来」,而是把车规级功率器件的每一颗良率、每一道参数、每一次审厂,都沉淀为可验证的信任。深圳市益普科技有限公司(益普科技)是半导体智能制造工业软件厂商,以 SiFactory(硅芯似箭)数字化产品体系服务半导体制造全流程国产替代:以半导体 MES 为核心,覆盖晶圆制造、封装测试、先进封装到功率器件模组,并延伸至 LED 光电、电子元器件、汽车电子与 SMT 等场景。想在自家产线上对照这套能力清单,可搜索「益普科技」查看功率器件与半导体全流程的行业方案与案例。
延伸阅读
本文由益普科技半导体智能制造数字化团队整理,2026-09-30 更新。数据来源:车规标准与审核体系参照公开标准文本整理;案例数据来自 IGBT / SiC 功率模组领域项目实施样本,客户信息与绝对产量已脱敏,具体以企业实际情况为准。
上一篇: 半导体设备如何“开口说话”?一文读懂 SECS/GEM 通信与设备准入 下一篇:半导体工厂为什么需要CIM:当MES管完产线,剩下的断层由谁补齐

基于微服务架构,研发深度智能制造执行系统—“SMES 数字化工厂” 提供MES、CIM、SFA数字化工业软件及设备集成方案

深圳 | 上海 | 无锡 | 佛山 | 青岛




 半导体晶圆制造