 2026-11-17
 21
半导体制造的良率不是检出来的,是做出来的。这句话在晶圆厂和封测厂都成立,但落到管理动作上,很多工厂实际只做了后半截——等终测出结果,再回头追根因。SPC(统计过程控制)要解决的是前半截:在货还没做坏的时候,判断这道工序有没有跑偏,把「这批稳不稳」从班组长的手感,变成一张可以画、可以复算、可以追到机台的图。但现实里更常见的景象是:系统上了,控制图每天在出,报警每天在响,产线的动作一点没变。问题通常不在软件功能,而在四个基本问题没有答清楚——价值到底落在哪、该监控什么、实施时哪些环节决定成败、它正在往哪个方向走。
半导体的成本结构决定了越往后发现、纠错代价越高;SPC 的全部价值,就是让报警发生在最便宜的那个时间点上。
一片晶圆从投料到出货要经过数百道工序,任何一道的参数漂移,都会沿着工序往后传:先是参数漂移,接着工序偏移,然后缺陷产生,最后变成良率损失。这四步走完,通常才会在终测或终检被看见,而那时整批货已经做完,能选的只剩报废、降级或者特采。
控制图盯的恰恰是第一步。参数刚跑偏、分布刚变宽、连续几片开始同向偏移——这些信号出现在缺陷形成之前,也出现在成本放大之前。这就是 SPC 最直接的价值:把拦截点从产线末端挪到参数阶段,让货还没坏就停下来。
第二层价值是决策依据。Cpk / Ppk 把「这道工序稳不稳、能不能承接要求更高的产品」变成一个数字,工艺评估、产能分配、客户审厂、新单评审都要用到它。没有过程能力数据,这些判断只能靠经验和口头承诺,出了问题也说不清是能力不够还是执行不到位。
第三层常被忽略:工艺窗口的边界被记录下来了。哪些参数组合是安全的、哪些调整会引起连锁反应、换刀换模之后要多久才能恢复稳定,这些原本只存在老师傅脑子里的知识,因为 SPC 的长期数据被固定成可查、可复算的记录。
所以衡量 SPC 做得好不好,不该看画了多少张图,而该看一个更硬的指标:报警比终检早了多少。
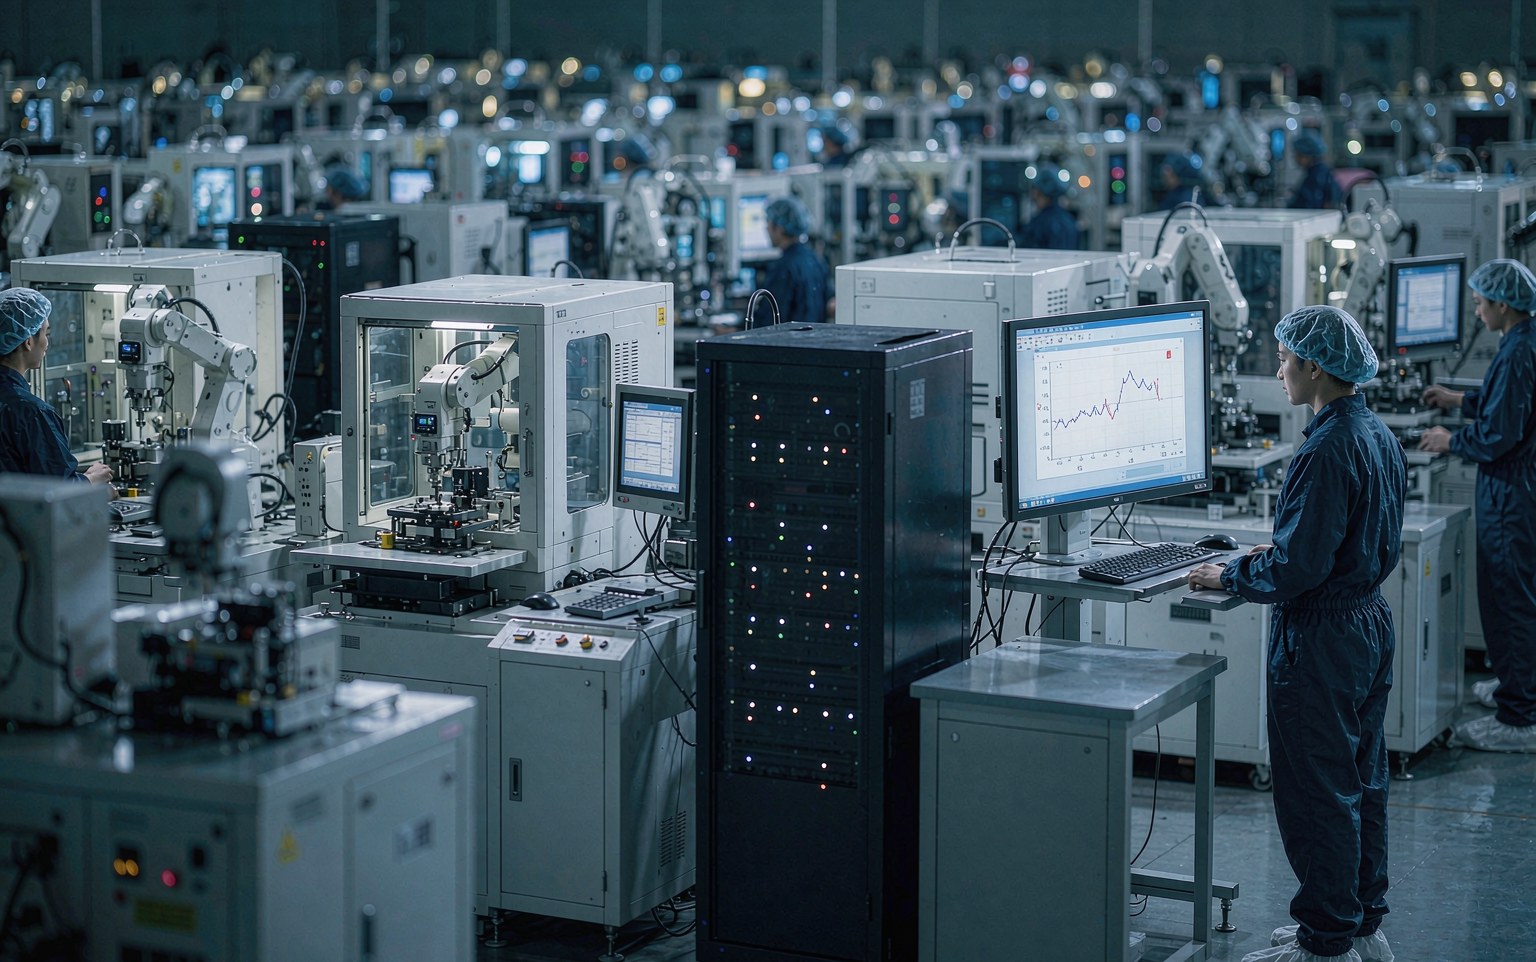
图:控制图真正的作用点是参数阶段——货还没做坏,报警先到
参数数以千计,全监控等于没监控。SPC 的第一步不是建图,是选出真正值得盯的那几个参数。
半导体 SPC 最常见的失败方式,是把设备能采到的参数全部搬上控制图。几百张图铺满看板,结果是谁也不看。合理的做法是按「对良率的影响程度」和「可测量的稳定性」两个维度筛出关键少数,让它们参与判异;其余参数只做趋势观察,不设报警。
封测段六道主要工序,各自的必看项并不一样,容易漏的点也不一样:
| 工序 | 必看参数 | 最易漏的一点 | 建议图型 |
|---|---|---|---|
| 光刻 | CD 线宽、套刻精度 Overlay、曝光剂量(另含焦距、显影温度) | 机台间 CD 漂移——单台在控,整体已经偏移 | X̄-R(子组 3–5 片) |
| 减薄划片 | 减薄厚度、TTV、崩边率(另含划片道宽度、刀痕深度、刀轮磨损) | 换刀后不重算控制限,崩边率悄悄爬升 | X̄-R(子组 5 片) |
| 装片 | 贴装偏移、空洞率、推力 Die Shear(另含胶量、固化温度曲线、顶针高度) | 只测首件推力,批量空洞要到塑封后才爆 | X̄-S + 空洞率 p 图 |
| 键合 | 弧高、焊球直径、拉力 Wire Pull(另含球剪切力、鱼尾长度、超声功率) | 按机台混算,一台偏低就导致整线误报 | 按机台分层 X̄-R |
| 塑封 | 空洞率、翘曲 Warpage、填充不满(另含模温、注胶压力、溢料) | 翘曲随吸湿变化,不分层就看不出 | X̄-S(片内多点) |
| 终测 | 测试良率、Bin 分布、连续不良数(另含重测率、测试项 Cpk) | 只看总良率,单个 Bin 的异常被平均值盖掉 | p / u 图 + SYL / SBL |
这张表的重点不在参数清单,在「最易漏」那一列。它指向一个共性:SPC 的误判大多来自分层不当——把不同机台、不同刀具模具、不同胶水批次的数据混在一张图里算控制限。混算出来的限天然不合理,于是要么齐刷刷都在控,漂移看不见;要么天天报警,最后所有人把报警关掉。
除工序参数之外,还有两类监控对象值得单独建图:一是设备自身状态,验证保养、换件之后的过程能力是否回到原来的水平;二是来料一致性,看供应商批次之间的波动有没有放大。
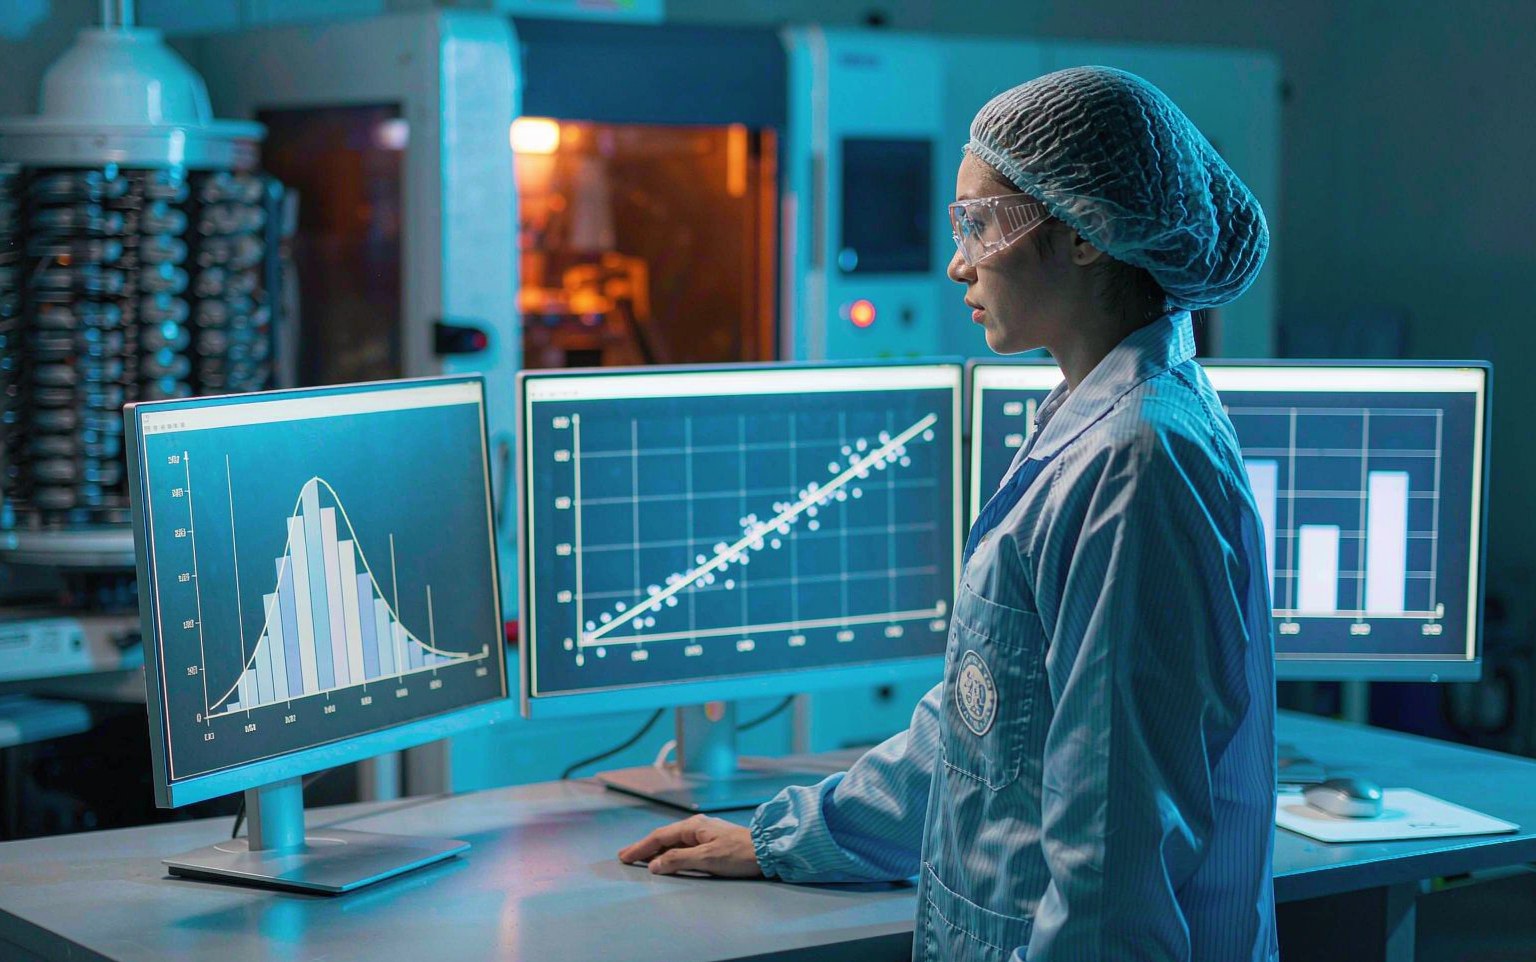
图:同一个参数要同时看分布形态、趋势走向和 Bin 结构——单看总良率会掩盖问题
SPC 的成败在上线阶段就基本定了。判断标准是四件事:限怎么算、按什么分层、数据怎么进来、报警之后谁动。
第一件,控制限怎么来。规格限和控制限是两回事:USL / LSL 是客户或设计要求,UCL / LCL 由过程自身的波动算出来,通常取中心线加减三倍标准差。用规格限当控制限,是最常见也最隐蔽的错误——规格比过程宽得多,图永远显示「在控」,漂移全被吞掉;规格比过程窄,图永远在报警,很快没人再信。
第二件,按什么分层。行业通行做法是按「产品 × 工序 × 机台」分别建限,并在换刀、换模、换胶、保养之后重新计算,而不是沿用旧限。分层做得细,图才灵敏;分层做不细,图就成了挂在墙上的装饰。
第三件,数据怎么进来。靠人工誊抄的 SPC 活不过三个月:录错、漏录、事后补录,任何一项都会让判异失去意义。可行的路径是把数据入口做在源头——设备直采、量测文件自动解析、设备参数经接口接入、必要的模板导入,再配合量测硬件集成。数据从哪来,决定了图上的点能不能被信任。
第四件,报警之后谁动。判异规则要按工序的重要程度分层设定;报警要有明确的接收人、响应时限和确认动作;更关键的是报警之后能不能直接变成产线上的动作,比如自动生成异常处置单(OCAP)、按规则扣留在制批次、必要时锁机。报警只停在「通知」这一步,SPC 就只是一块看板,产线的行为不会变。这条链路的逐段接法,站内另一篇半导体 QMS 的流程闭环有完整拆解。
半导体还有一个绕不开的难点:小批量、多品种。子组常常凑不齐,控制限算不出来。可行的做法有三条——改用 I-MR 单值-移动极差图,不依赖子组大小;按产品族或工艺族分组建限,而不是按单个料号;把「连续多点同侧」「连续上升或下降」这类不依赖限宽的规则用起来。
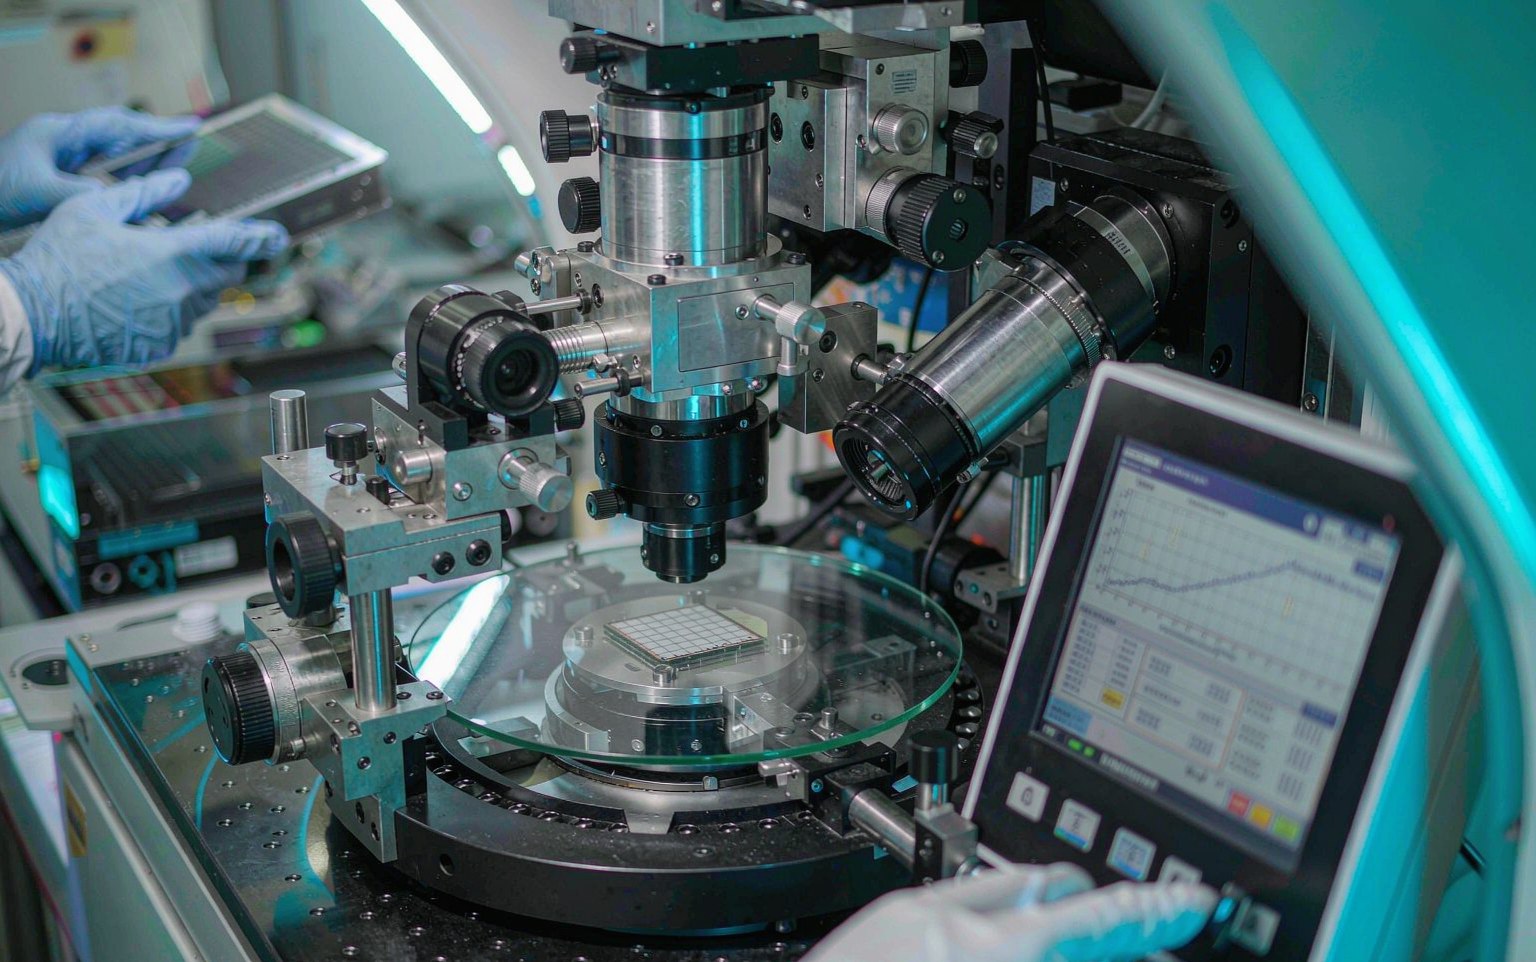
图:数据入口做在源头,量测结果直接进系统,图上的点才可信
SPC 推不动,很少是因为功能不够。多数卡在限算错、数据不准、没人接这三件事上。
| 卡点 | 典型表现 | 应对方向 |
|---|---|---|
| 小批量多品种 | 子组凑不齐,限算出来不敢用 | I-MR 图、按产品族分层、标准化后合图 |
| 数据源不准 | 量测系统重复性差、数据缺失、口径不一 | 先做量测系统分析,再谈 SPC |
| 参数爆炸 | 几百张图同时在跑,没人真看 | 关键少数参与判异,其余只做趋势 |
| 组织缺位 | 报警无人认领、处置没有留痕 | 责任人、时限、升级、记录四件套 |
| 把 SPC 当考核 | 按报警次数给班组排名 | 改考核响应及时率与复发率 |
最后一条最值得警惕。SPC 一旦被当成考核工具,按报警次数排名,最理性的应对就是让图不出点——调参数、改数据、把规则放宽。图的形态好看了,过程实际上失去了监控能力。这种损伤是隐性的,比报警多一点危险得多。
前四条则指向同一个结论:软件在 SPC 里承担的是固化规则、自动采集、留痕追溯这几件事,它治不了口径不一,也替代不了人。指望上一套系统就自动改善质量,通常不会发生。
SPC 正在从「看单张图」变成「看过程结构」:多参数一起看、实时判、与追溯和良率数据打通。
一是从单参数到多参数。半导体工序的参数彼此相关,一张一张看容易漏掉组合效应。多元统计方法能把多个参数的整体偏移压缩成一个信号,适合监控参数多、相关性强的工序。
二是从离线到在线。判异从「班后看报表」变成「数据进来就判」,报警发生的时点从下一班提前到下一片。这一步看起来只是速度,实际是拦截能力的量级变化。
三是从监控到闭环。判异之后自动触发工艺调整,与设备侧的先进过程控制、故障检测与分类衔接,形成发现、调整、验证的回路。这一步需要工艺与设备深度配合,不是买一套软件就能实现的。
四是与追溯、良率分析打通。报警能下钻到具体批次、晶圆,甚至单颗,才能快速界定受影响范围;SPC 看的是过程,良率分析看的是结果,两条线口径对得上,问题定位才快。
至于 AI,它已经在做几件具体的事:辅助优化判异阈值、把当前报警与历史相似异常自动关联、对缓慢漂移做提前预警。但有一条边界要守住——过程理解仍在工艺工程师手里。给不出解释的报警,没有人敢据此停线。
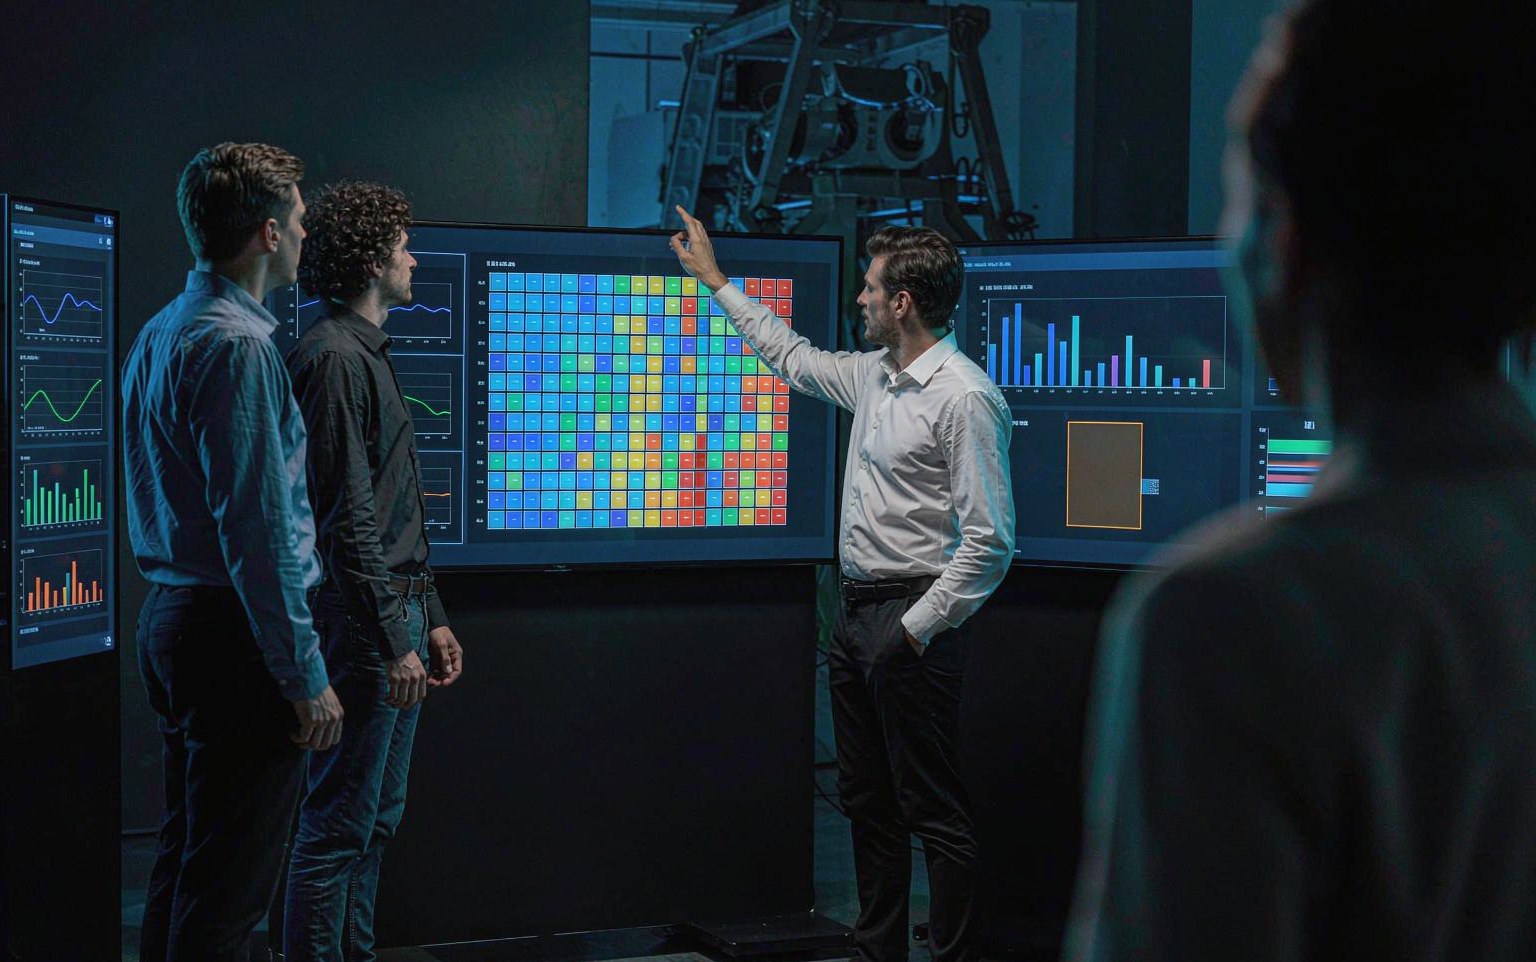
图:多参数、多工序叠在一张视图上看,异常的结构才显出来
别问系统有哪些功能,问三个问题,都答得上来才算数。
第一,最近一次报警,是谁处理的、多久处理的?答不上来,说明报警没有落到人。
第二,这张图的控制限是怎么算出来的、上次重算是什么时候?答不上来,说明限可能是拍出来的,或者早该重算了。
第三,处置结论有没有回到工艺文件或者参数设定上?答不上来,说明这套 SPC 只完成了记录,没有完成改善。
三个都能答,SPC 才算真的在产线上跑起来了。做不到,先别急着加功能,把这三点补上,效果通常比换一套系统更明显。
SPC 是 QMS 里负责「过程是否受控」的那一块,QMS 还管检验、异常处置、纠正预防措施和追溯。可以理解为:SPC 负责发现过程跑偏,QMS 负责把这个发现变成受控的处置流程。两者的分工与四道关口的关系,可参考半导体 QMS 与 SPC 怎么分工。
不能。规格限来自客户或设计,反映的是「允许多少」;控制限来自过程自身的波动,反映的是「这个过程实际能做到多少」。用规格限当控制限,会让图要么永远在控、要么永远报警,两种情况都失去判异能力。
三条路:改用 I-MR 单值-移动极差图,不需要凑子组;按产品族或工艺族分组建限,而不是按单个料号;更多使用「连续多点同侧」「连续上升或下降」这类不依赖限宽的判异规则。三条可以同时用。
行业常用门槛是 1.33,关键特性或车规产品会要求更高。但这个数字要看两件事:工序在整条链路中的位置,以及客户在图纸或协议里的明确要求。达到门槛不等于可以放松监控,Cpk 只说明历史表现,不保证下一批不会漂。
要看报警等级和工序位置,不适合一刀切。可行做法是事先按「参数对最终质量的影响」分级:关键特性报警直接锁批,在下一站拦下;一般参数报警先观察,超时未恢复再升级。关键是这个分级要在事前定好、写进处置规则,而不是每次临时判断。
优先选「参数可测、波动敏感、下游代价大」的工序。封测段通常是键合拉力、装片空洞率、减薄厚度这三处先上——它们的数据容易自动化采集,报警之后的纠错成本最低,也最容易让产线看见 SPC 的实际作用。跑顺之后,再往前道和终测扩展。
延伸阅读:SPC 报警之后怎么走完质量闭环,见半导体 QMS 的流程闭环:SPC 之后接 CAPA;四道检验关口与 SPC 的分工,见半导体 QMS 与 SPC 怎么分工;控制图、过程能力与报警联动的产品能力,见SPC 统计过程控制;封测场景的整体质量与追溯方案,见半导体封测 MES 方案。
数据来源:文中工序必看参数、分层口径与建议图型,依据半导体封测现场实践与益普科技 SPC 项目实施经验整理;控制图分类、判异准则与过程能力计算,参照 GB/T 4091 常规控制图与 AIAG SPC 手册的通行做法;Cpk 门槛按行业常用表述,具体以客户要求与工艺条件为准。
上一篇: 半导体 QMS 的流程闭环:SPC 之后接 CAPA,中间那一段最容易断 下一篇:没有更多

基于微服务架构,研发深度智能制造执行系统—“SMES 数字化工厂” 提供MES、CIM、SFA数字化工业软件及设备集成方案

深圳 | 上海 | 无锡 | 佛山 | 青岛




 半导体晶圆制造